薄板ばねのプレス加工|テンパー処理でばね特性と寸法を安定化
トルク工業では、板ばね・クリップなど、ステンレス製薄板ばねのプレス加工に対応しています。
薄板ばねは、荷重・たわみといったばね特性の精度と、長期間へたらないことが求められる製品です。トルク工業では、プレス加工で生じる残留応力を除去するバネ材のテンパー処理(低温焼鈍)を社内で実施し、ばね特性の安定と寸法精度の確保に対応。金型の自社設計からプレス、テンパー処理まで社内で一貫して行い、量産品質を安定させています。
薄板ばねとは
薄板ばねとは、薄い金属板をプレス加工で成形し、板の曲げやたわみによってばね性を持たせた部品の総称です。コイルばねに比べて薄く・小さく作れるため、限られたスペースで荷重や接触圧を得る用途に広く使用されます。
代表的な薄板ばねには、以下のような種類があります。
- 板ばね・クリップばね
部品を押さえる・挟む・保持するためのばね。自動車部品や電装機器、機器の内部で使用されます。 - 接点ばね・コンタクト
スイッチやコネクタで電気的な接触圧を確保するばね。導電性とばね性の両方が求められます。 - 皿ばね・波ばね
軸方向に荷重をかける円形のばね。締結部の緩み止めや予圧に使用されます。
薄板ばねのプレス加工に求められること
ばね特性(荷重・たわみ)の精度
設計どおりの荷重・たわみ特性を、ばらつきなく再現することが求められます。板厚・材質・形状・熱処理のすべてが特性に影響します。
形状・寸法の精度
薄板であるため、曲げ角度や平面度のわずかなずれがばね特性に直結します。スプリングバックのばらつきを抑えた加工が必要です。
へたりにくさ(耐久性)
繰り返し荷重や長期間の圧縮によって、ばねが永久変形(へたり)を起こすと機能を失います。残留応力の除去と材料のばね限界値の確保が重要です。
材料特性の維持
ばね性の高い材料は加工硬化しやすく、割れやすい傾向があります。材料特性を損なわない加工と熱処理が必要です。
量産での安定供給
自動車部品や電装部品では、同じばね特性の製品を継続的に供給できる生産体制が求められます。
なぜ薄板ばねに「テンパー処理」が必要なのか
薄板ばねには、圧延によってあらかじめばね性を持たせたばね用ステンレス(SUS-CSP材)などの硬い材料が使用されます。これをプレスで抜き・曲げして成形すると、材料内部には残留応力と加工硬化のムラが生じ、以下のような問題の原因になります。
- へたり(永久変形)
残留応力が残ったままのばねは、使用中に応力が解放されて変形し、設計荷重を保てなくなります。 - ばね特性のばらつき
加工による硬化の度合いが部位やロットで異なると、同じ図面でも荷重・たわみがばらつきます。 - 経時変形・寸法変化
出荷後や組み付け後に、残留応力の解放によって形状がわずかに変わり、保持力低下や接触不良の原因になります。 - 割れ・応力腐食割れ
加工硬化した部位は延性が低下し、使用中の繰り返し荷重で疲労割れが起こりやすくなります。ステンレスでは応力腐食割れの原因にもなります。
これらを解決するのがテンパー処理(低温焼鈍)です。成形後の薄板ばねを低温で加熱・保持することで、ばね性を損なうことなく残留応力を除去し、ばね限界値(弾性限)を向上させます。これにより、へたりにくく、特性の安定した薄板ばねになります。
処理としては銅材などの低温焼きなましと同じ低温域の熱処理ですが、材料を柔らかくすることが目的の焼きなましとは異なり、テンパー処理はばね材の特性を引き出し安定させることが目的です。トルク工業では、このテンパー処理を真空熱処理炉(窒素ガス雰囲気)により社内で実施し、プレス工程と一体で品質・納期を管理しています。
トルク工業の薄板ばねプレス加工の特徴
- バネ材のテンパー処理を社内で実施
SUS-CSPバネ材のテンパー処理(処理温度350℃)を社内の真空熱処理炉で行います。窒素ガス雰囲気での処理のため、酸化・変色のない光沢のある仕上がりです。450℃以上の処理が必要な場合も、協力メーカーと連携して対応します。 - ばね用ステンレス(SUS-CSP材)の加工実績
SUS301-CSP・SUS304-CSPなどのばね用ステンレスを対象に、板厚t1.5までの薄板ばねの加工・テンパー処理実績があります。
- プレス金型の自社設計
薄板ばねの形状・板厚・材質に合わせてプレス金型を自社で設計します。スプリングバックを見込んだ曲げ設計や、割れを防ぐ工程設計を行います。 - 精密プレスによる薄板加工
薄板の抜き・曲げ・絞りに対応した精密プレス加工で、薄板ばねの形状精度を確保します。 - 表面処理にも対応
めっきなどの表面処理が必要な場合は、図面規格に応じて協力メーカーで対応します。 - 自動車部品で培った量産体制
自動車部品の量産ノウハウをもとに、安定したばね特性での継続供給に対応します。
薄板ばねの製造工程
トルク工業では、薄板ばねの製造を以下の工程で対応しています。
| 工程 | 内容 |
|---|---|
| ① 金型設計 | 製品形状・板厚・材質に合わせてプレス金型を自社設計。スプリングバックや割れを見込んだ工程設計を行います |
| ② プレス加工 | 抜き・曲げ・絞りなどのプレス加工で薄板ばねの形状を成形します |
| ③ テンパー処理 | 真空熱処理炉(窒素ガス雰囲気・350℃)で残留応力を除去し、ばね限界値を向上。ばね特性と寸法を安定させます |
| ④ 表面処理(必要な製品のみ) | 図面規格に応じて、めっきなどの表面処理を協力メーカーで行います |
| ⑤ 検査 | 寸法・外観を検査します |
| ⑥ 量産・出荷 | 継続的な量産と安定供給に対応します |
薄板ばねの製品事例
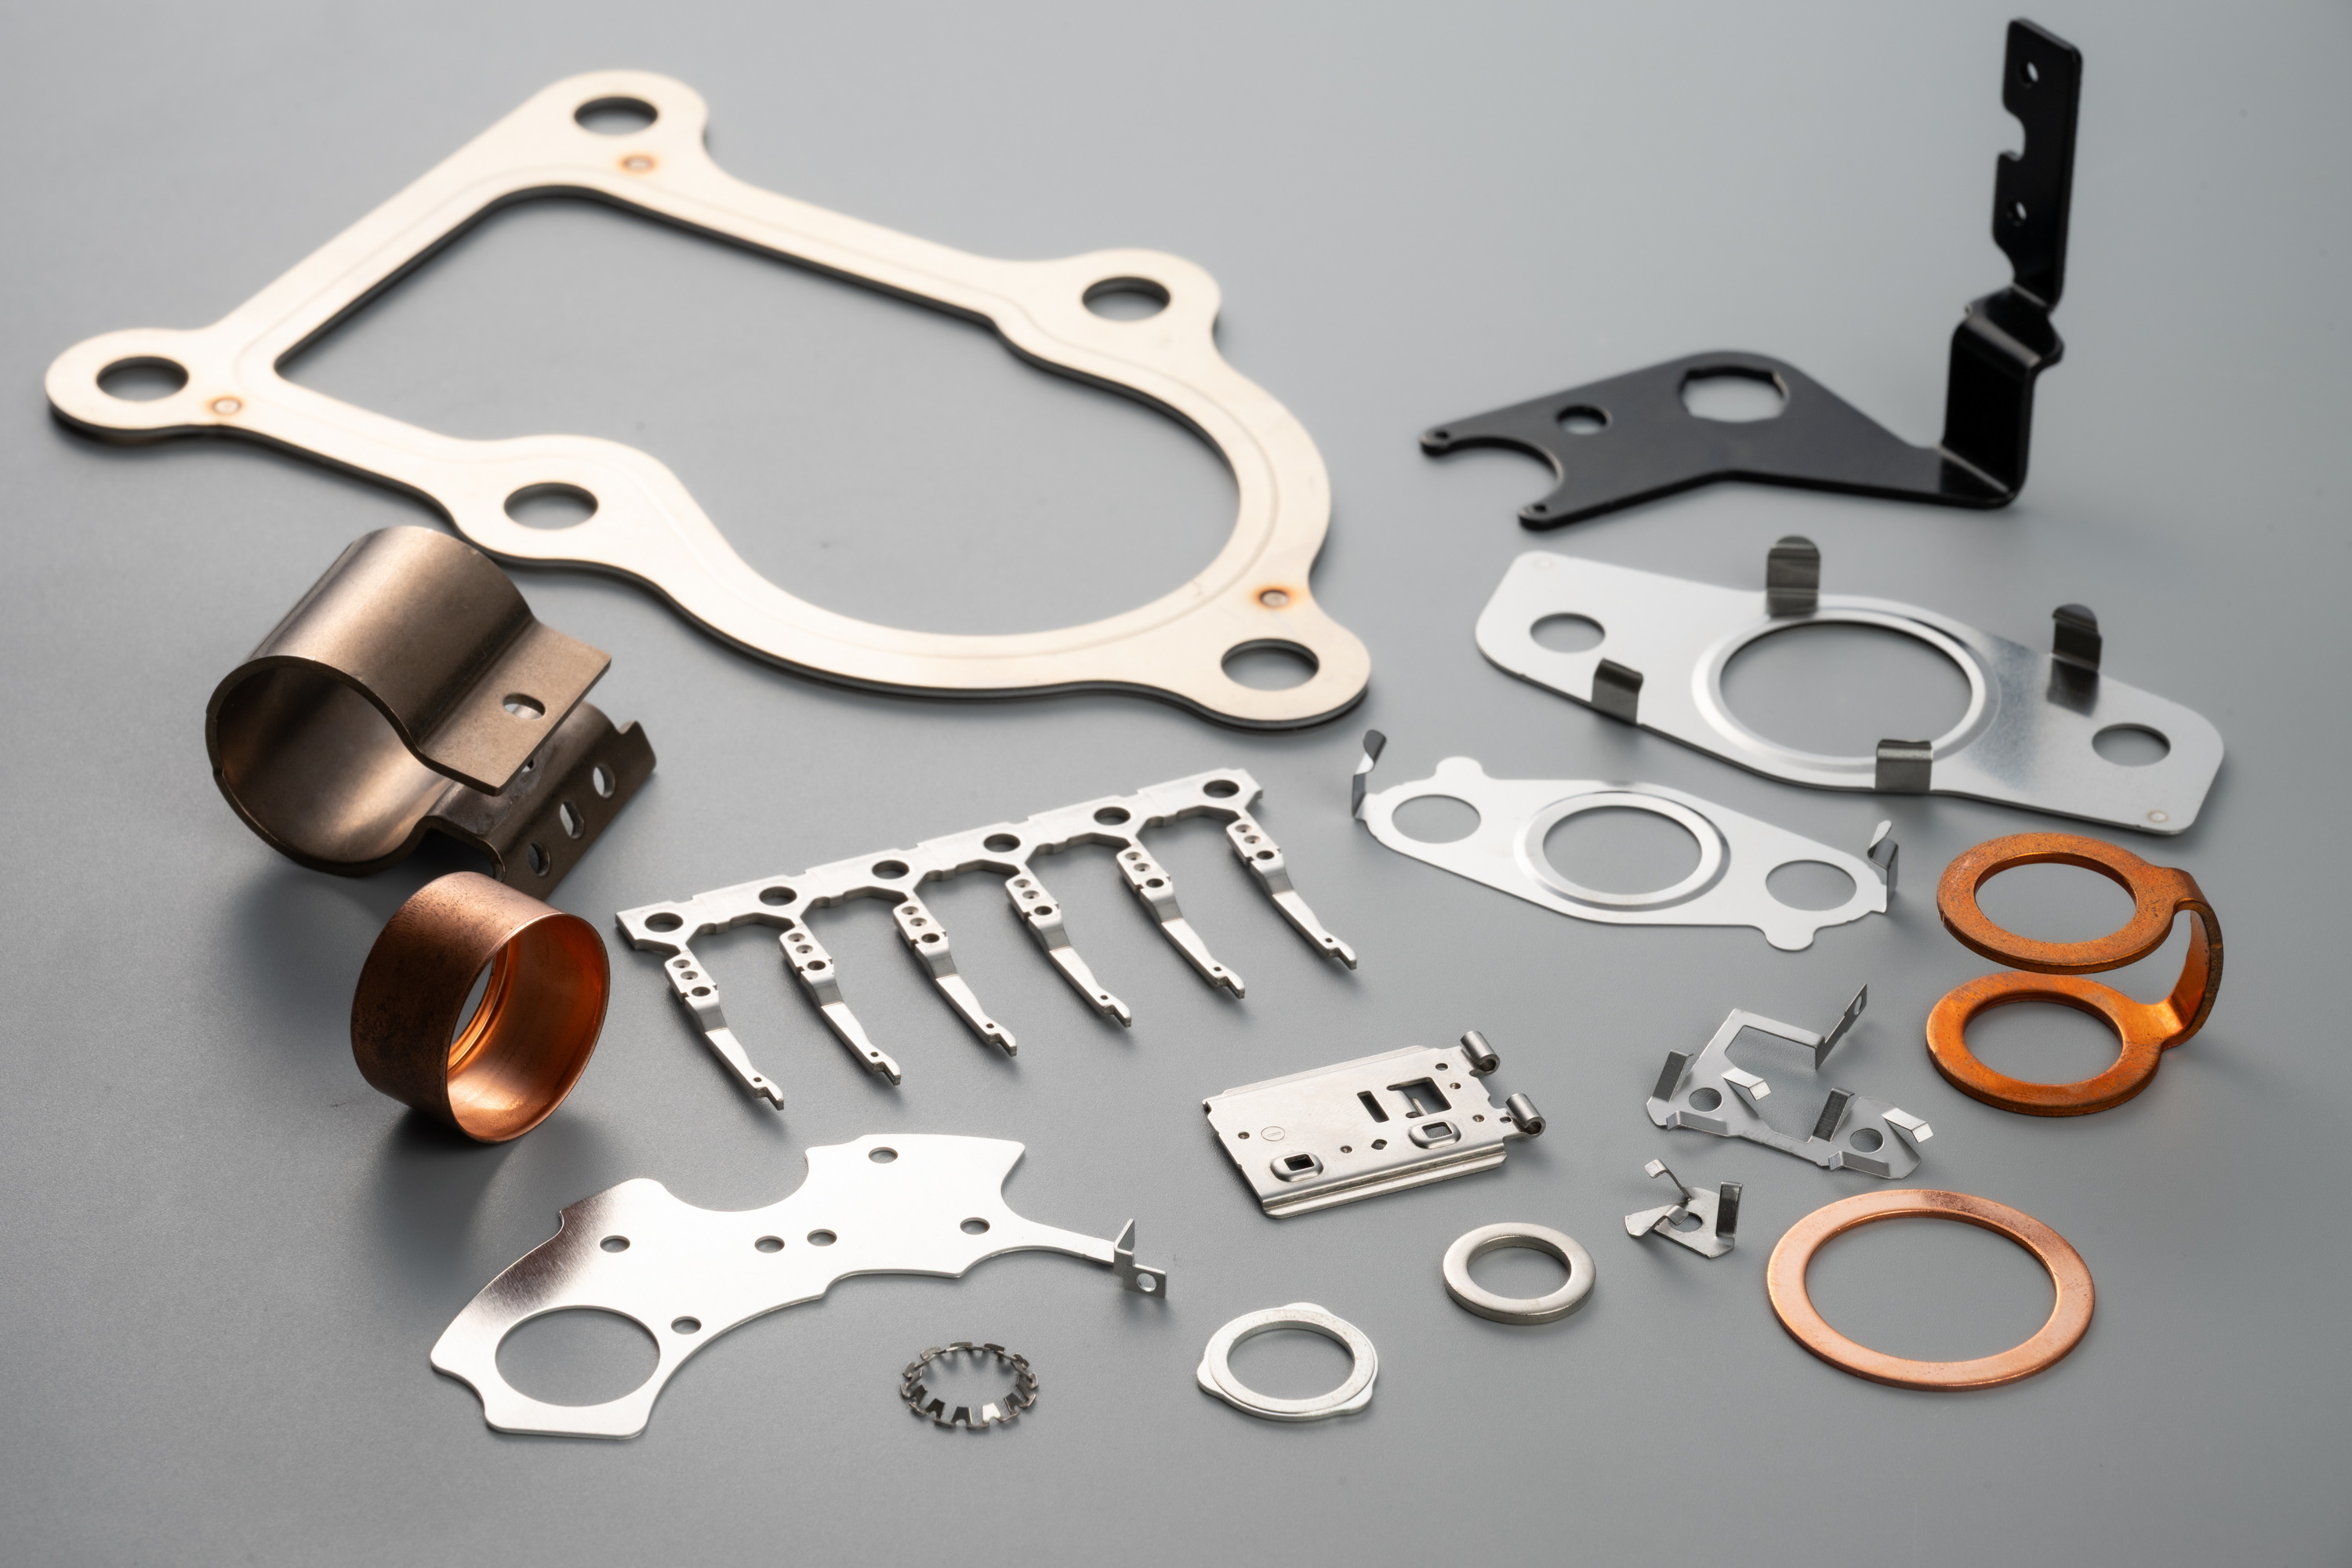
トルク工業では、以下のような薄板ばねの製造実績があります。
- ステンレス製薄板ばね
SUS-CSPバネ材をプレス加工し、テンパー処理でばね特性を安定させた薄板ばねです。
→ 詳細を見る - ステンレス製クリップ
部品の保持・押さえに使用するステンレス製のクリップばねです。テンパー処理により、へたりを抑えた安定した保持力を確保しています。
→ 詳細を見る
薄板ばねに関するよくあるご相談
- 薄板ばねがへたって荷重が出なくなる
残留応力が原因の可能性があります。テンパー処理による応力除去とばね限界値の向上をご提案します。 - ばね荷重・たわみがばらつく
加工硬化のムラやスプリングバックのばらつきが原因の可能性があります。金型設計・加工条件・テンパー処理の検討で安定化をご提案します。 - ステンレスの薄板ばねで割れが出る
加工硬化や応力腐食割れが原因の可能性があります。材質・加工条件・テンパー処理の検討をご提案します。 - 450℃以上のテンパー処理が指定されている
協力メーカーと連携して対応します。図面の指定条件をご相談ください。 - めっきなどの表面処理まで含めて依頼したい
図面規格に応じて協力メーカーで表面処理まで対応します。 - 薄板ばねを量産できるプレスメーカーを探している
自動車部品で培った量産体制で、安定したばね特性での継続供給に対応します。量産先の変更もご相談ください。
薄板ばねのプレス加工はトルク工業へ
トルク工業では、金型の自社設計からプレス加工、バネ材のテンパー処理まで社内一貫で薄板ばねを製造しています。残留応力の除去とばね限界値の向上を社内のテンパー処理で行えるため、へたりにくく特性の安定した薄板ばねを、安定した量産体制でご提供します。
薄板ばねの新規製作、へたり・ばらつき・割れなどの品質課題、量産先の変更などをご検討の場合は、お気軽にお問い合わせください。