精密打ち抜き加工|バリ・平面度・寸法精度を管理した薄板の抜き加工
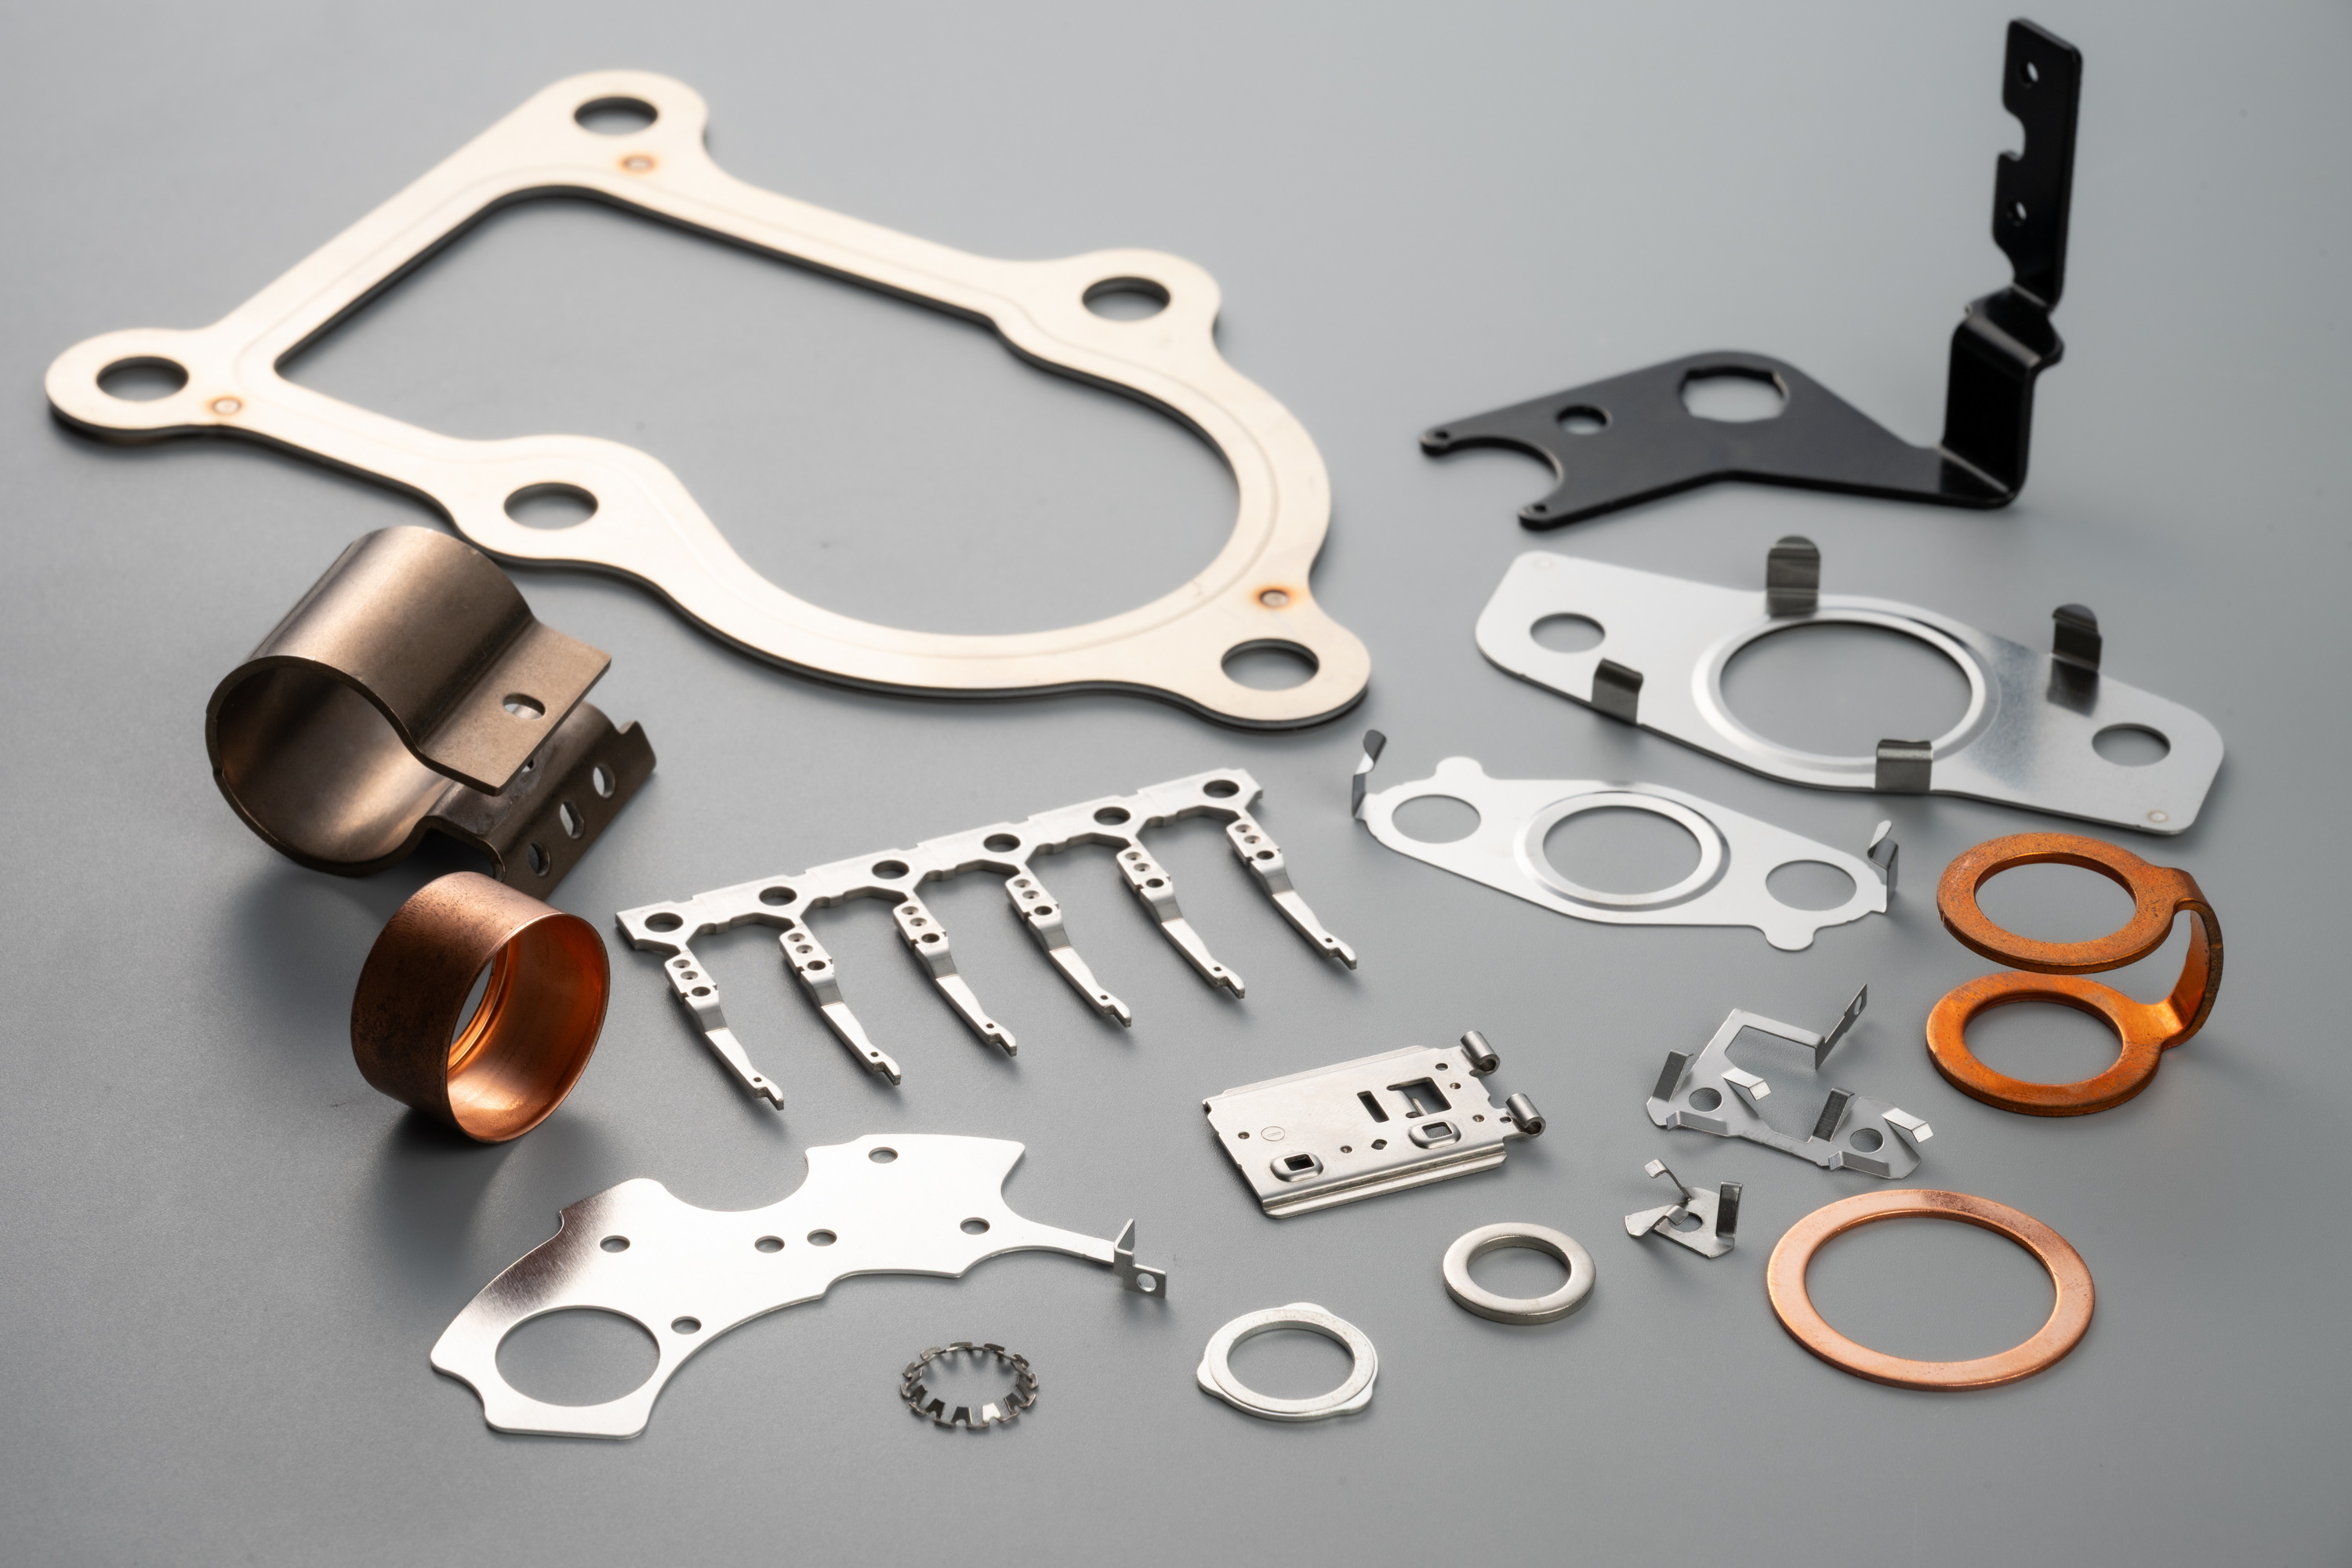
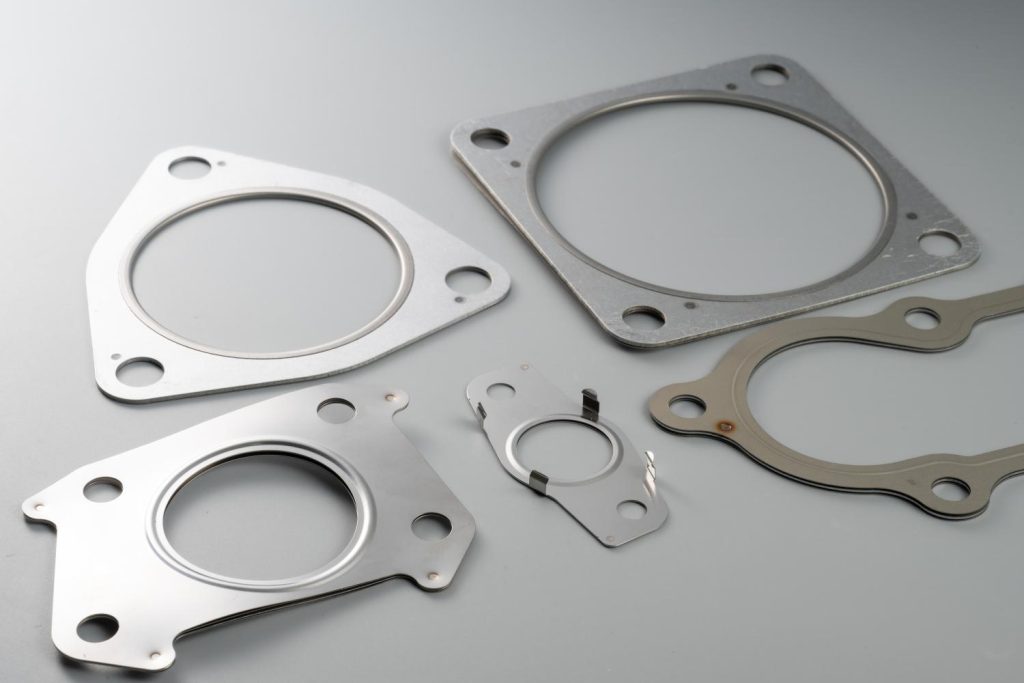
トルク工業では、メタルガスケット・シーリングワッシャー・シム・端子などの精密打ち抜き加工に対応しています。
打ち抜き加工はプレス加工の基本ですが、寸法精度・バリ・平面度・せん断面の状態を安定して管理するには、金型の精度と保守、クリアランスの設定、材料の管理といったノウハウが欠かせません。トルク工業では、金型の自社設計と精密プレス技術、そして打ち抜き後の平面度や硬さを整える社内の焼きなましを組み合わせ、機能部品として品質が求められる打ち抜き部品を量産しています。
打ち抜き加工(抜き加工)とは
打ち抜き加工とは、パンチ(上型)とダイ(下型)の間に板材を挟み、パンチを押し込んで板材をせん断し、必要な形状を切り出すプレス加工です。外形を切り出す「ブランキング(外形抜き)」と、穴を開ける「ピアシング(穴抜き)」に大別され、プレス加工の中で最も基本となる工程です。
打ち抜きで切断された面(せん断面)は、一様な切り口ではなく、以下の4つの領域で構成されます。
- だれ(ロールオーバー)
パンチが材料に食い込み始める際に、材料が引き込まれてできる丸み。 - せん断面
パンチとダイの刃で材料がきれいに切られた、光沢のある平滑な面。 - 破断面
材料が引き裂かれてできる、ざらついた面。 - バリ(かえり)
材料が最後に引きちぎられる際に、抜き方向の裏側にできる突起。
これらの比率や大きさは、パンチとダイのすき間(クリアランス)、刃先の状態、材料の材質・板厚によって変わります。精密打ち抜き加工では、この断面の状態を製品の要求に合わせてコントロールすることが品質の鍵になります。
精密打ち抜き加工に求められる品質
- 寸法精度
外形寸法・穴径・穴位置の精度。ガスケットやシムなど機能部品では、相手部品との嵌合や密封性に直結します。 - バリの高さ
バリが大きいと、組立時のケガ・相手部品の傷・密封不良・ばね接点の接触不良などの原因になります。バリ高さの規定がある製品も多く、刃先の管理が重要です。 - 平面度・反り
打ち抜き時のせん断応力により、製品に反りやうねりが生じます。ガスケット・ワッシャー・シムのように「平らであること」が機能である製品では、平面度の管理が不可欠です。 - せん断面の状態
摺動部や嵌合部では、せん断面の比率が高くきれいな断面が求められる場合があります。 - 細幅・微細形状
端子やリードフレームのように、板厚に近い細幅や微細な穴を抜く場合は、パンチの強度と金型精度が問われます。
精密打ち抜き加工の技術ポイント
- クリアランスの最適化
パンチとダイのすき間(クリアランス)は、一般に板厚の5〜10%程度を目安に、材質・板厚・求める断面状態に応じて設定します。小さすぎると二次せん断や金型寿命の低下、大きすぎるとバリ・だれの増大につながります。 - 金型の精度と刃先管理
金型の加工精度と、刃先の摩耗管理が製品品質を左右します。刃先が摩耗するとバリが急激に大きくなるため、定期的な研磨・メンテナンスを行います。 - 材料の押さえ(ストリッパ)
打ち抜き時に材料をしっかり押さえることで、だれや反りを抑え、寸法精度と平面度を向上させます。 - 順送金型による工程設計
複数の抜き・曲げ工程を一つの金型に配置した順送金型により、位置精度の高い製品を効率よく量産します。 - 材料の管理
材料の板厚公差・硬さ・ロットのばらつきは、抜き品質に影響します。材料の受入・保管の管理も品質の一部です。
トルク工業の精密打ち抜き加工の特徴
プレス金型の自社設計
製品の材質・板厚・要求精度に合わせて、クリアランスや工程を最適化した金型を自社で設計します。
精密プレス(〜200tクラス)による量産
自動車部品で培った量産ノウハウをもとに、〜200tクラスのプレス機で、寸法・バリ・平面度を安定させた量産に対応します。
低温焼きなましで平面度・硬さを管理
打ち抜き後の残留応力を社内の低温焼きなましで除去し、平面度の安定と経時変形の抑制に対応します。ガスケットなど図面で硬さが規定される製品では、硬さの管理にも対応します。
機能部品としての打ち抜き実績
メタルガスケット・シーリングワッシャー・シムなど、密封性や平面度が機能に直結する打ち抜き部品の製造実績があります。
多様な材質に対応
銅・アルミ・鉄(SPCC・SPHC・SECCなど)、ステンレス(SUS304・SUS430など)、パーマロイの打ち抜き加工に対応します。
打ち抜き加工と焼きなましの組み合わせ
打ち抜き加工では、せん断によって材料の内部に応力が残り、反り・うねり・経時変形の原因になります。特に、ガスケット・ワッシャー・シムのような薄物の平面部品では、打ち抜き直後は平らに見えても、時間の経過や熱で変形することがあります。
トルク工業では、打ち抜き後に社内の低温焼きなまし(応力除去焼鈍)を行うことで、残留応力を除去し、平面度と寸法を安定させます。また、材料を軟化させることで、図面で規定された硬さへの管理や、密封性に必要な「なじみ」の確保にも対応します。プレス工程と一体で熱処理まで管理できるため、外注の熱処理では難しい品質・納期の管理が可能です。
精密打ち抜き加工の主な製品
トルク工業では、以下のような打ち抜き部品を製造しています。
- メタルガスケット
- シーリングワッシャー
- シム・シムプレート
- 端子・コネクタ端子
- 薄板ばね(ブランク)
精密打ち抜き加工に関するよくあるご相談
-
打ち抜き品のバリを小さくしたい
-
クリアランスの最適化と刃先の管理により、バリを抑えた打ち抜きに対応します。バリ高さの規定がある場合はご相談ください。
-
ガスケット・シムの平面度が出ない
-
打ち抜き後の低温焼きなましによる応力除去で、平面度の安定をご提案します。
-
図面に硬さの規定がある
-
社内の低温焼きなましで、図面規定の硬さに合わせて管理します。
-
細幅・微細穴の打ち抜きができるか
-
材質・板厚・形状を確認のうえ、金型設計で対応を検討します。
-
打ち抜き部品を量産できるプレスメーカーを探している
-
自動車部品で培った量産体制で、継続的な供給に対応します。量産先の変更もご相談ください。
精密打ち抜き加工はトルク工業へ
トルク工業では、金型の自社設計・精密プレス・低温焼きなましを組み合わせた精密打ち抜き加工で、寸法・バリ・平面度が機能に直結する打ち抜き部品を量産しています。
打ち抜き部品の新規製作、バリ・平面度などの品質課題、量産先の変更などをご検討の場合は、お気軽にお問い合わせください。