ビード加工・リブ加工|補強と密封機能を薄板に付与するプレス技術
トルク工業では、補強ビード・リブ・エンボスから、メタルガスケットのシールビードまで、各種ビード加工に対応しています。
ビード加工は、薄板に凸条(ビード)を成形することで、板厚を増やさずに剛性を高めたり、ガスケットに密封機能を持たせたりするプレス加工です。トルク工業では、金型の自社設計と精密プレス技術に加え、ビード成形後の硬さ管理・応力除去を行う社内の低温焼きなましにより、補強用途からシール機能部品まで、ビードの機能を安定して発揮する製品を量産しています。
ビード加工とは
ビード加工とは、平らな板材の一部をパンチとダイで押し込み、線状・帯状の凸形状(ビード)を成形するプレス加工です。材料を引き込んで成形する絞りとは異なり、周囲を固定した状態で材料を伸ばして成形する「張り出し加工」の一種です。
ビードは目的によって呼び方が変わり、剛性を高めるための凸条を「補強ビード」「リブ」、局所的な凸形状を「エンボス」、密封のためのビードを「シールビード」と呼びます。いずれも板厚を変えずに機能を付与できるため、軽量化・コストダウンと機能の両立に有効な加工です。
ビード加工の種類と役割
| 種類 | 形状 | 役割 | 主な製品 |
|---|---|---|---|
| 補強ビード・リブ | 板面に沿った線状・帯状の凸条 | 曲げ剛性の向上、たわみ・振動・共振の抑制、平面部の「太鼓」防止 | ブラケット、カバー、パネル、放熱板、シールドケース |
| エンボス | 円形・角形などの局所的な凸形状 | 補強、位置決め、座面・スペーサー、滑り止め | ブラケット、ケース、取り付け座面 |
| フルビード(シール) | 山形の凸条を両側から支える形状 | 締結時にビードが圧縮されてばねとして働き、線状の面圧で密封する | メタルガスケット(ボア周り・流路周り) |
| ハーフビード(シール) | 段差状の片側だけの凸形状 | フルビードより低い面圧で広い範囲を密封。外周部や補助シールに使用 | メタルガスケット(外周部) |
| 段付き・逃げビード | 部分的な段差や逃げ | 板厚差の吸収、部品の干渉回避 | ガスケット、ブラケット |
ビード加工の2つの役割
① 補強ビード|板厚を増やさずに剛性を高める
薄板の平面部は、たわみ・振動・共振が起こりやすく、板厚を増やすと重量とコストが上がります。補強ビードは、断面の高さを増やして曲げ剛性を大幅に向上させ、板厚を薄いまま強度を確保します。ブラケットのたわみ防止、カバーの共振対策、放熱板・シールドケースの平面部の補強などに使用されます。
② シールビード|メタルガスケットに密封機能を持たせる
メタルガスケットでは、ビードが密封機能そのものを担います。締結時にビードが圧縮され、ばねとして働いて線状の高い面圧を発生させることで、ガス・液体の漏れを防ぎます。ビードの高さ・幅・形状が面圧を決めるため、シールビードのプレス加工には、補強ビード以上に高い精度と安定性が求められます。
ビード加工で発生しやすい不良と原因
- 割れ
ビードの成形は材料を伸ばす加工のため、ビードが高すぎる・幅が狭い・肩Rが小さいと、伸び限界を超えて割れが発生します。材質の延性と、ビード形状のバランスが必要です。 - 周囲の反り・歪み
ビードを成形すると、周囲の平面部が引っ張られて反りや歪みが生じます。ビードの配置・向き・成形順序、プレス時の板押さえが影響します。 - ビード高さ・形状のばらつき
スプリングバックや材料のロット差により、ビードの高さがばらつきます。シールビードでは面圧のばらつきに直結するため、特に管理が必要です。 - ビード部の板厚減少
伸ばして成形するため、ビードの頂部・肩部は板厚が薄くなります。強度や密封性に影響する場合は、形状設計で板厚減少を抑えます。 - 加工硬化と残留応力
ビード部は加工硬化し、残留応力が残ります。シールビードではばね特性の安定に、補強ビードでは経時変形の防止に、応力除去が必要な場合があります。
ビード加工の技術ポイント
- ビード形状(高さ・幅・R)の設計
目的(補強・密封)と材質・板厚に応じて、割れずに成形でき、必要な剛性・面圧が得られるビード形状を設計します。肩Rを適切にとることで、割れと板厚減少を抑えます。 - ビードの配置と向き
補強ビードは、たわみを抑えたい方向に沿って配置します。配置を誤ると効果が得られないだけでなく、逆に反りの原因になります。 - スプリングバック対策
ビード高さのスプリングバックを見込んだ金型設計と、必要に応じたコイニングで、高さを安定させます。 - 工程順序の設計
抜き・曲げ・絞りとの組み合わせでは、ビードをどの工程で成形するかで周囲の歪みが変わります。順送金型での工程配置を最適化します。 - 材料の選定
ビード加工には延性のある材料が適しています。シールビードでは、ばね性と耐熱性・耐食性を兼ね備えたステンレス(SUS301・SUS304など)が多く使用されます。
トルク工業のビード加工の特徴
メタルガスケットで培ったシールビードの技術
密封性が機能に直結するメタルガスケット・シーリングワッシャーの製造実績をもとに、ビード高さ・形状を安定させたシールビードの成形に対応します。
低温焼きなましで硬さ・ばね特性を管理
ビード成形後の残留応力を社内の低温焼きなましで除去し、シールビードのばね特性の安定と、図面規定の硬さへの管理に対応します。密封性に必要な「なじみ」の確保や、補強ビードの経時変形防止にも有効です。
プレス金型の自社設計
製品の材質・板厚・要求機能に合わせ、ビード形状・配置・工程を最適化した金型を自社で設計します。トライ結果をもとにした金型調整も社内で行います。
精密プレス(〜200tクラス)による量産
自動車部品で培った量産ノウハウをもとに、〜200tクラスのプレス機で、ビード形状を安定させた量産に対応します。
多様な材質に対応
銅・アルミ・鉄(SPCC・SPHC・SECCなど)、ステンレス(SUS304・SUS430など)、パーマロイのビード加工に対応します。
抜き・曲げ・絞りとの複合加工
ビード・リブ・エンボスを、打ち抜き・曲げ・絞りと組み合わせ、順送金型で一体成形します。
ビード加工と焼きなましの組み合わせ
ビードの成形部は、材料が伸ばされて加工硬化と残留応力が集中する部位です。トルク工業では、社内の低温焼きなましをビード加工と組み合わせ、以下の課題に対応しています。
- シールビードの面圧・ばね特性の安定
残留応力を除去し、ばね限界値を整えることで、締結時の面圧と復元性を安定させ、密封性のばらつきやへたりを抑えます。 - 硬さの管理
加工硬化したビード部を含め、図面で規定された硬さの範囲に管理します。相手面へのなじみが必要なガスケットに有効です。 - 経時変形の防止
補強ビードを持つブラケット・カバーなどで、残留応力による反り・歪みの経時変化を抑えます。
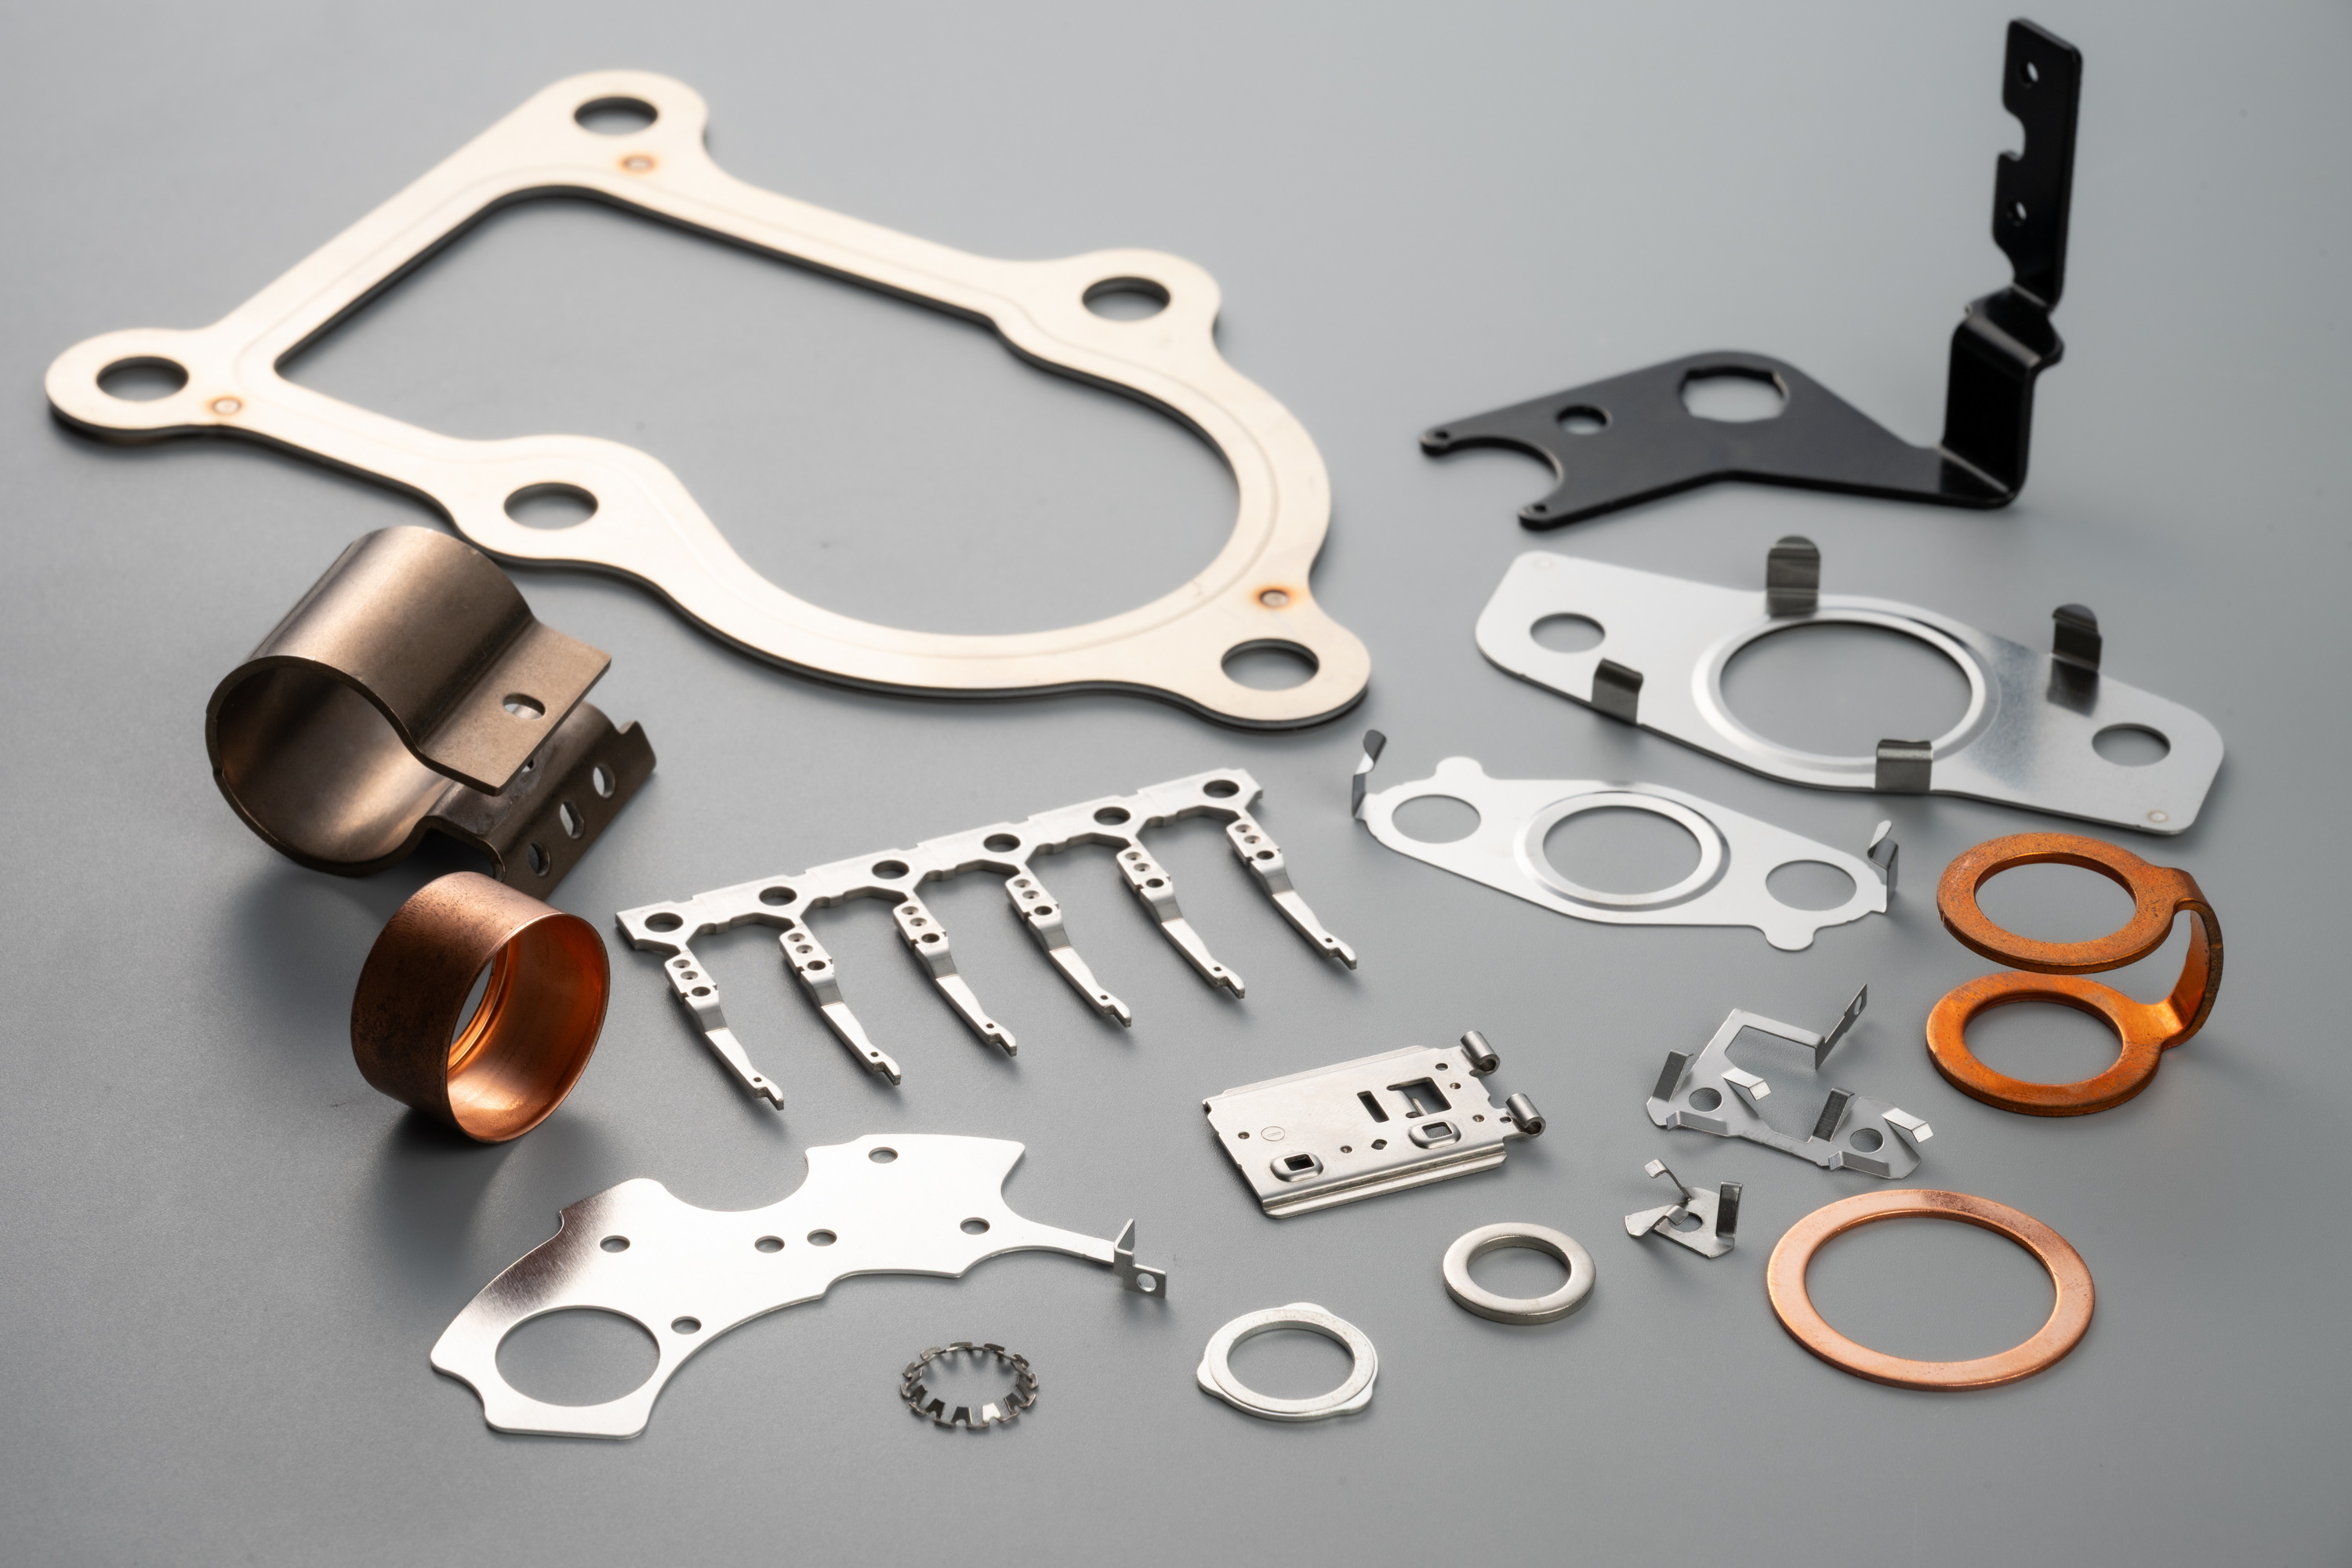
ビード加工の主な製品
トルク工業では、以下のようなビード加工を含む製品を製造しています。
ビード加工に関するよくあるご相談
-
薄板のブラケット・カバーがたわむ・振動する
-
板厚を増やさずに剛性を上げる補強ビード・リブの追加をご提案します。配置・向きを含めて設計段階からご相談ください。
-
メタルガスケットのビードで密封性を確保したい
-
シールビードの形状設計と、焼きなましによるばね特性・硬さの管理で、安定した面圧の確保をご提案します。
-
ビード部で割れが出る
-
ビード形状(高さ・幅・R)・材質・工程順序を確認のうえ、金型設計の見直しをご提案します。
-
ビードを入れたら周囲が歪んだ
-
ビードの配置・向き・成形順序の見直しと、必要に応じた焼きなましで改善をご提案します。
-
ビード加工品を量産できるプレスメーカーを探している
-
自動車部品で培った量産体制で、継続的な供給に対応します。量産先の変更もご相談ください。
ビード加工・リブ加工はトルク工業へ
トルク工業では、メタルガスケットで培ったシールビードの技術と、金型の自社設計・精密プレス・低温焼きなましを組み合わせ、補強から密封まで、ビードの機能を安定して発揮する製品を量産しています。
ビード・リブ・エンボスを含む部品の新規製作、たわみ・割れ・歪み・密封性などの課題、量産先の変更などをご検討の場合は、お気軽にお問い合わせください。