順送・トランスファープレス加工|金型設計から後工程まで、一貫対応
トルク工業は、精密プレス加工を中核に、自動車部品を中心とした量産を手がけています。順送プレスとトランスファープレスの2方式を保有し、製品形状とロットに応じて最適な工法をご提案。金型の社内設計、〜200tクラスのプレス機とロボット取り出しによる自動化ライン、そして低温焼鈍・スポット溶接などの後工程までを社内で一貫して対応し、安定した品質と供給力をお届けします。
トルク工業の順送・トランスファープレス加工 5つの特長
1. 順送・トランスファーの2方式から、製品に合った工法をご提案
薄板・小〜中型部品を高速で量産するなら順送プレス、ワークを材料から切り離した状態で加工したい立体形状や全周フランジ付き部品ならトランスファープレス。トルク工業では両方式を社内に保有しているため、1つの工法に縛られることなく、形状・材料歩留まり・ロットを踏まえて最適な方式を選定できます。
2. 金型を社内設計。量産を見据えた工程設計をご提案
量産の品質とコストは金型で決まります。トルク工業では、製品図面をもとに、順送なら工程配置(ストリップレイアウト)、トランスファーなら工程の分割や搬送のしやすさまで社内で検討し、材料歩留まり・金型寿命・後工程との相性まで見据えた金型を設計します。金型部品は協力メーカーから調達後、社内で組立・トライを行い、量産立ち上げまで責任を持って対応します。
3. 〜200tクラスのプレス機と自動化ラインで安定量産
〜200tクラスのプレス機を軸に、コイル材から完成品まで自動で加工する順送ラインと、金型内でワークを工程間搬送するトランスファ機構を組み込んだラインを保有。打ち抜き・曲げ・絞り・バーリングなどを1金型内で組み合わせ、単発プレスと比べて大幅に短いリードタイムで量産をお届けします。
加工後の製品はロボットで取り出し、パレットやコンテナへ整列。人手による取り出しに比べ、打痕・傷などの外観不良やヒューマンエラーを抑え、取り出し時間も一定に保てます。順送・トランスファー・単発いずれの方式でも、ロボット取り出しを組み合わせた自動化ラインの構築が可能です。
4. 熱処理・溶接まで社内で一貫対応
プレス加工した製品に必要な後工程を、社内で対応できるのがトルク工業の強みです。
- SUS-CSPばね材のテンパー処理:350℃、板厚t1.5まで対応。ばね性の安定化に寄与。
- 低温焼鈍:真空熱処理炉・窒素ガス雰囲気により、シーリングワッシャーや硬さ指定のある銅製品の硬さを管理。
- スポット溶接:プレス品同士の接合を社内で対応。ロー付けは協力メーカーと連携。
工程間の輸送・管理が不要になるため、納期短縮とトレーサビリティの確保につながります。
5. 自動車部品で培った量産品質
売上の約8割を自動車向け製品が占め、安定供給と厳しい品質基準が求められる分野で実績を重ねてきました。金型トライ時の全ステージ寸法確認、刃先の再研磨・交換基準によるバリ管理、ミスフィード検出による不良流出防止など、量産を止めないための管理体制を整えています。
順送・トランスファープレス加工の対応範囲
| 項目 | 順送プレス | トランスファープレス |
|---|---|---|
| プレス機 | 17台・45t〜200tクラス | 〜200tクラス |
| 搬送方式 | コイル材をキャリアでつないだまま送り加工 | 金型内トランスファ搬送 |
| 製品取り出し | ロボットによる取り出し・整列に対応 | ロボットによる取り出し・整列に対応 |
| 対応板厚 | t0.1〜t3.0 | t0.5〜t3.0 |
| 対応材質 | 鉄(SPCC・SPHC等)、ステンレス(SUS304・SUS-CSP等)、アルミ、銅、黄銅、りん青銅 | 鉄(SPCC・SPHC・SECC等)、ステンレス(SUS304等)、アルミ、銅、黄銅 |
| 加工内容 | 打ち抜き、曲げ、絞り、バーリング、カシメ、ビード加工など | フランジ成形、バーリング、穴あけ、トリミング、曲げなど |
| 後工程 | テンパー処理(SUS-CSP)、低温焼鈍、スポット溶接、めっき(協力メーカー) | テンパー処理、低温焼鈍、スポット溶接、めっき(協力メーカー) |
| ロット | 中〜大量ロット向け ~数十万個 | 中〜大量ロット向け |
| 金型 | 社内設計/組立・トライ | 社内設計/組立・トライ |
順送・トランスファープレス加工に向いている製品・実績
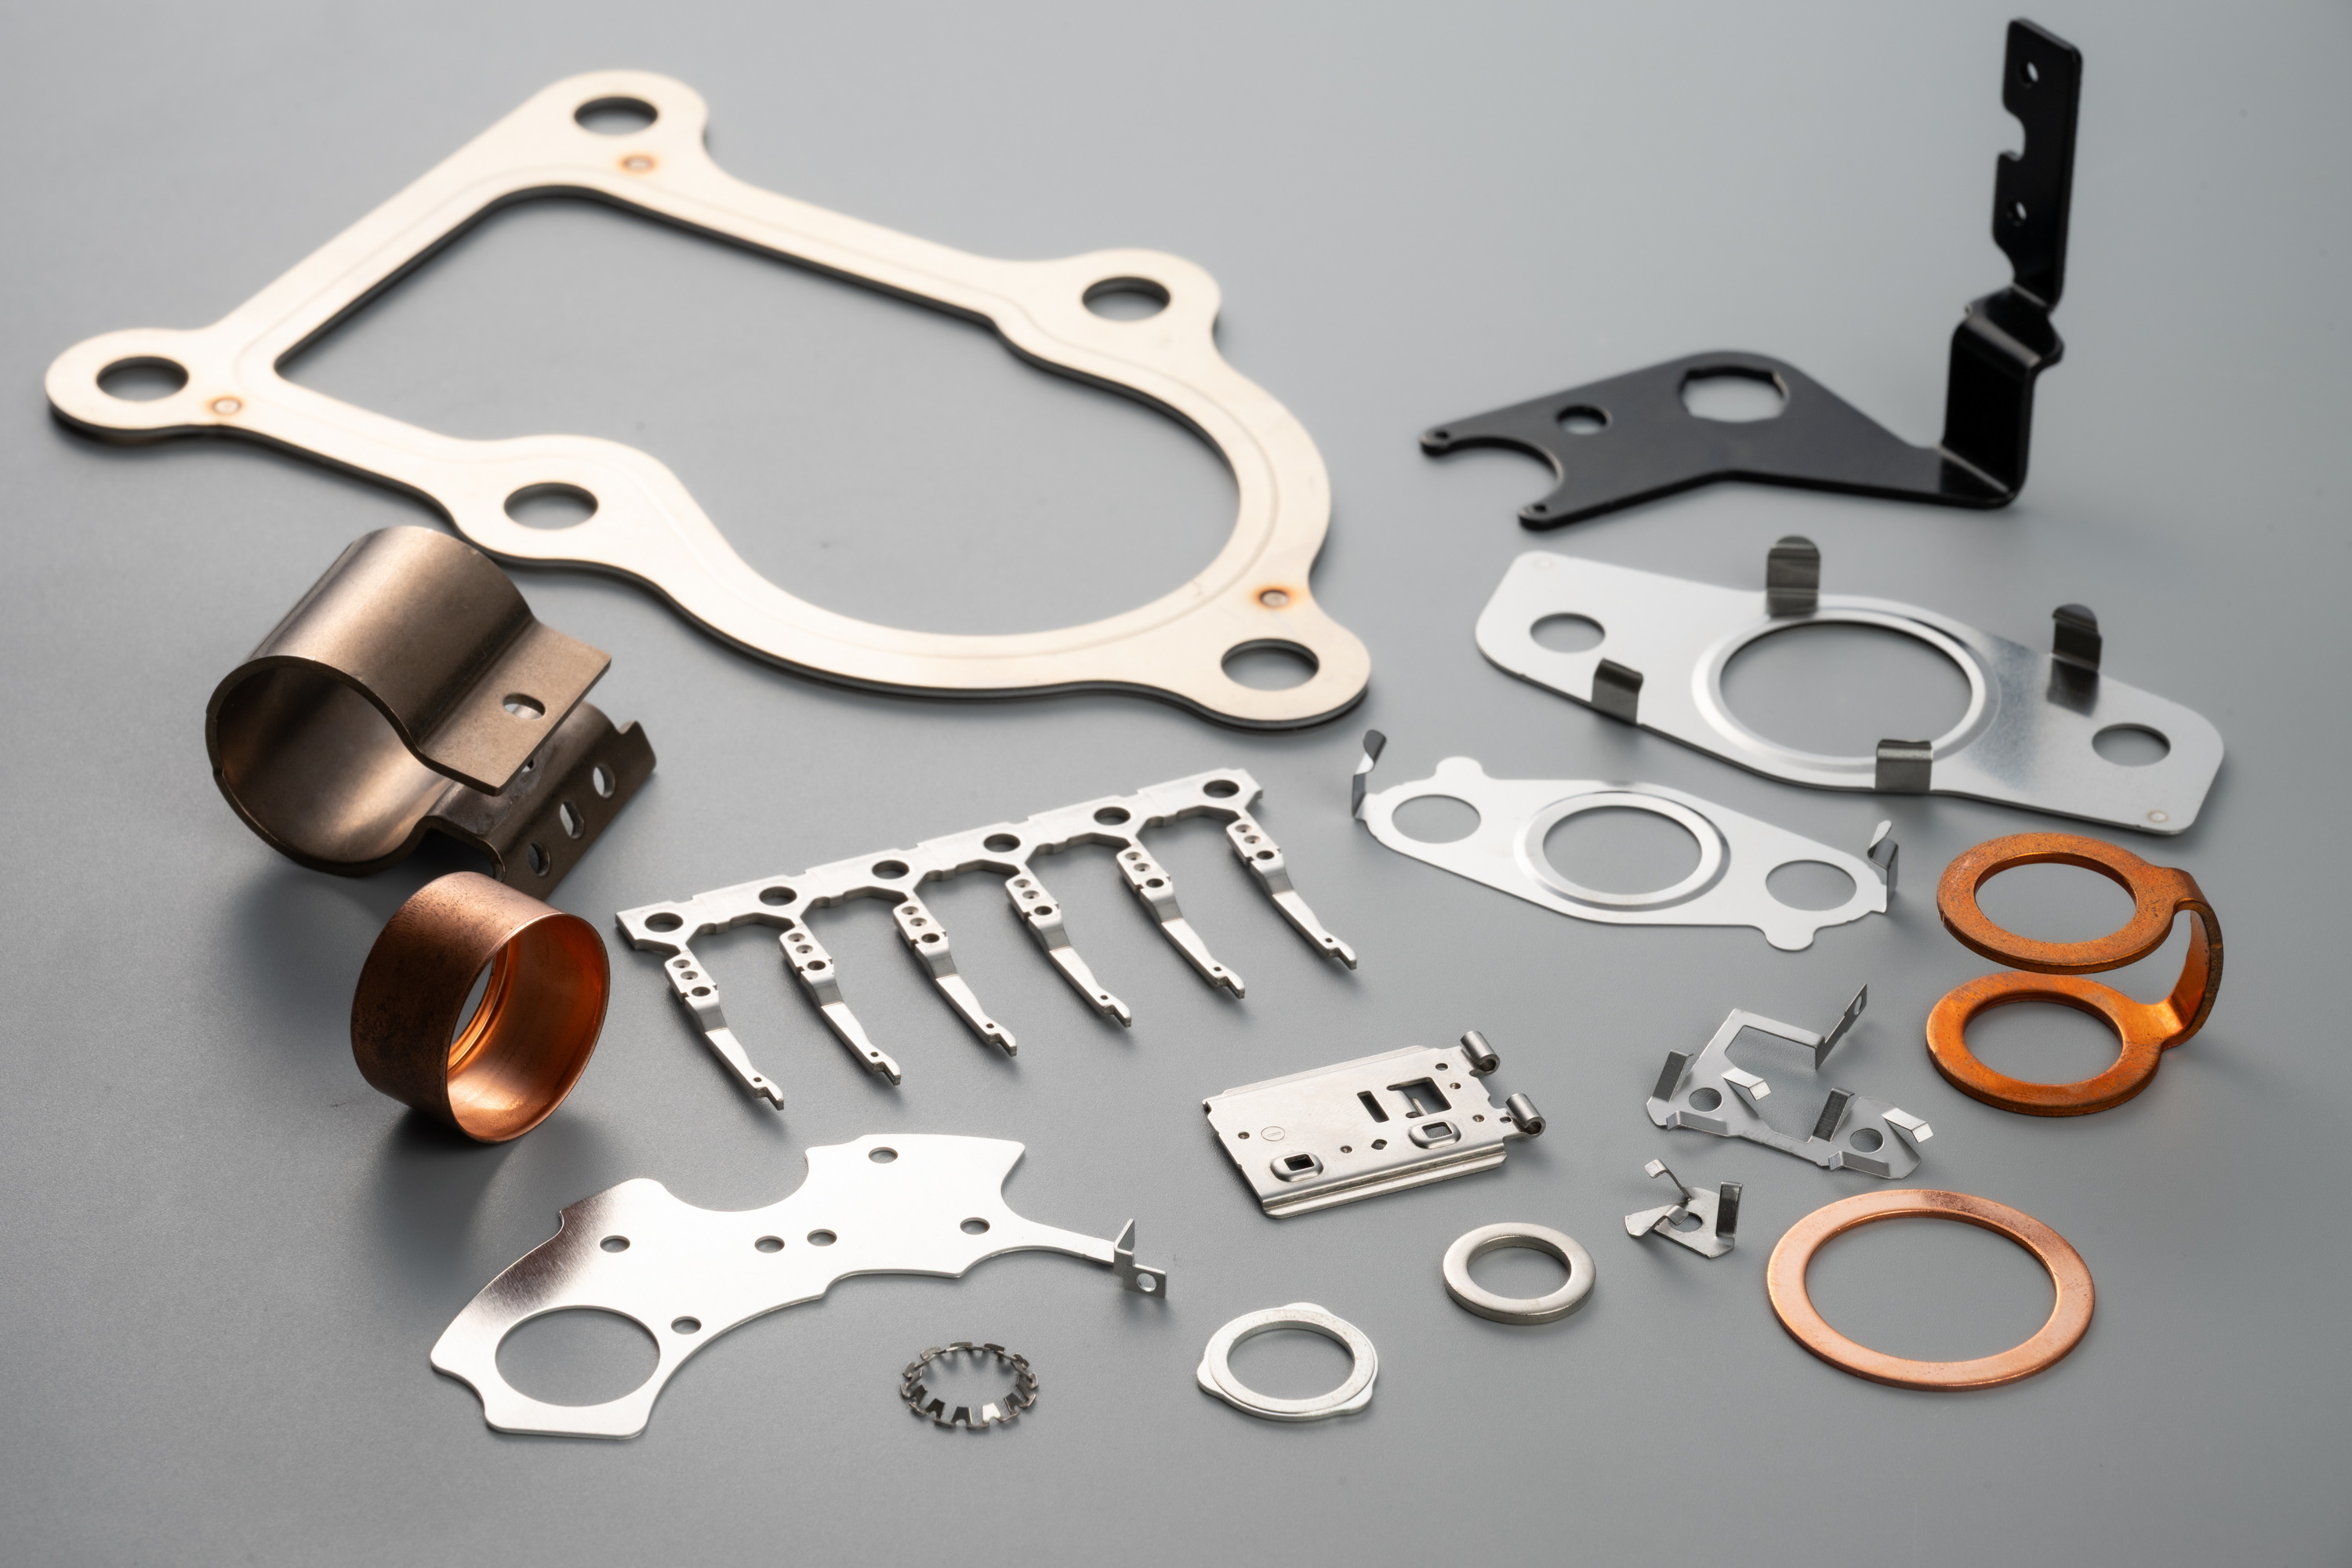
トルク工業では、以下のような量産部品を、製品形状に応じて順送プレス・トランスファープレスで製作しています。
順送プレスで製作している主な製品
- 薄板ばね・板ばね:打ち抜きと曲げの複合形状をテンパー処理と組み合わせて安定量産
- シーリングワッシャー・メタルガスケット:外径と内径の同軸度が密封性に直結するため、位置ずれの少ない順送が有利
- 締結・固定金具:曲げ・バーリングを含む形状を1金型で完結
- シールドケース・ヒートシンク:多数の切り欠きや曲げを持つ薄板部品
- コネクタ端子・プレス端子:微細な打ち抜きと曲げの高速連続加工
- 自動車の電装・機構部品:数万〜数百万個単位の量産
トランスファープレスで製作している主な製品
- 全周フランジ付き部品:順送ではキャリアが干渉しやすい形状
- 立体形状の部品:ワークを材料から切り離した状態で、向きを変えながら加工したい部品
- 材料単価の高い部品:ブランク取りで材料歩留まりを重視したい銅・ステンレス製品など
順送プレス加工・トランスファープレス加工とは
順送プレス加工とは
順送プレス加工(プログレッシブ加工)は、コイル状の板材を金型内で一定ピッチずつ送りながら、打ち抜き・曲げ・絞りなど複数の工程を1台のプレス機で連続して行う加工方法です。1つの金型に複数の加工ステージが並び、プレス機が1回下降するごとに各ステージで同時に加工が進みます。製品は最終工程までキャリア(送り桟)でつながったまま搬送されるため、位置精度が保たれ、人手を介さず完成品まで自動で加工できます。
トランスファープレス加工とは
トランスファープレス加工は、1台のプレス機のボルスタ上に複数の単独金型を並べ、ワークをトランスファ装置のフィンガー(爪)で掴んで工程間を搬送しながら、1ストロークごとに全工程を同時に加工する方式です。順送プレスと同じく自動連続加工が可能ですが、ワークを材料(キャリア)から切り離した状態で搬送する点が異なります。
順送・トランスファー・単発プレスの違い
| 比較項目 | 順送プレス | トランスファープレス | 単発プレス |
|---|---|---|---|
| 材料の形態 | コイル材 | ブランク材またはコイル材 | ブランク材(切板) |
| ワークの搬送 | キャリアでつないだまま材料送り | フィンガーで掴んで工程間搬送 | 人手または個別投入 |
| 適する形状 | 薄板・小〜中型の複雑形状 | 立体形状・全周フランジ | 厚板・大型、少量多品種 |
| 材料歩留まり | キャリア分のロスあり | 良い(ブランク取り) | ブランク取りによる |
| 生産速度 | 非常に速い | 速い | 遅い |
| 金型費 | 高い | 高い | 安い |
| 適するロット | 中〜大量 | 中〜大量 | 小〜中量、試作 |
「薄板・小型で速度最優先」なら順送、「ワークを切り離して加工したい立体形状や、材料歩留まりを重視したい製品」ならトランスファー、「厚板・大型・少量」や試作段階なら単発、という住み分けが基本です。トルク工業では3方式すべてに対応しているため、試作は単発で行い、量産移行時に順送またはトランスファーの金型を起こすといったご提案も可能です。
順送プレスのメリット
- 生産性:材料投入から完成まで自動化でき、リードタイムを大幅に短縮
- 品質安定:工程間の位置ずれが起きにくく、寸法ばらつきが小さい
- 量産単価:金型費は高いが、ロットが大きいほど1個あたりの単価が下がる
- 複雑形状:複数工程を1金型で完結し、二次加工を削減
トランスファープレスのメリット
- 形状の自由度:キャリアが不要なため、全周フランジなど順送では干渉しやすい形状に対応
- 材料歩留まり:ブランクから加工するため歩留まりが良く、材料単価の高い製品でコストメリット
- 省人化・品質安定:搬送・取り出しを自動化し、人手による傷・ばらつきを抑制
- 金型保守性:金型を工程ごとに分割できるため、保守・改造がしやすい
ご依頼の流れ
- お問い合わせ・図面確認:製品図面、材質、月産数量、後工程の要否をお知らせください
- 工程検討・お見積り:順送/トランスファー/単発の方式選定を含めてご提案
- 金型設計・製作・トライ:初品を提出し、寸法・外観をご確認いただきます
- 量産・後工程・納品:ロボット取り出しを含む自動化ラインで量産し、熱処理・溶接まで社内で対応して安定供給します
順送・トランスファープレス加工のご相談はトルク工業へ
「量産に向けて単発から順送・トランスファーに切り替えたい」「金型設計から相談したい」「取り出しまで自動化して安定供給を確保したい」「熱処理や溶接まで一括で任せたい」といったご要望に、金型設計から量産・後工程まで一貫して対応します。図面段階でのご相談も歓迎しますので、お気軽にお問い合わせください。