割れ・しわを抑え、形状と寸法を安定させるプレス技術
トルク工業では、ブラケット・カバー・ヒートシンク・シールドケースなど、各種金属部品の絞り・張り出し・バーリング加工に対応しています。
平らな板材に凸形状・段差・穴縁の立ち上がりをつくる加工は、割れ・しわ・板厚の減少など、材料の変形を精密にコントロールする必要がある難易度の高い加工です。トルク工業では、金型の自社設計と工程設計、そして成形後の残留応力を除去し、割れや変形を防ぐ社内の低温焼きなましを組み合わせ、成形部品を安定した品質で量産しています。
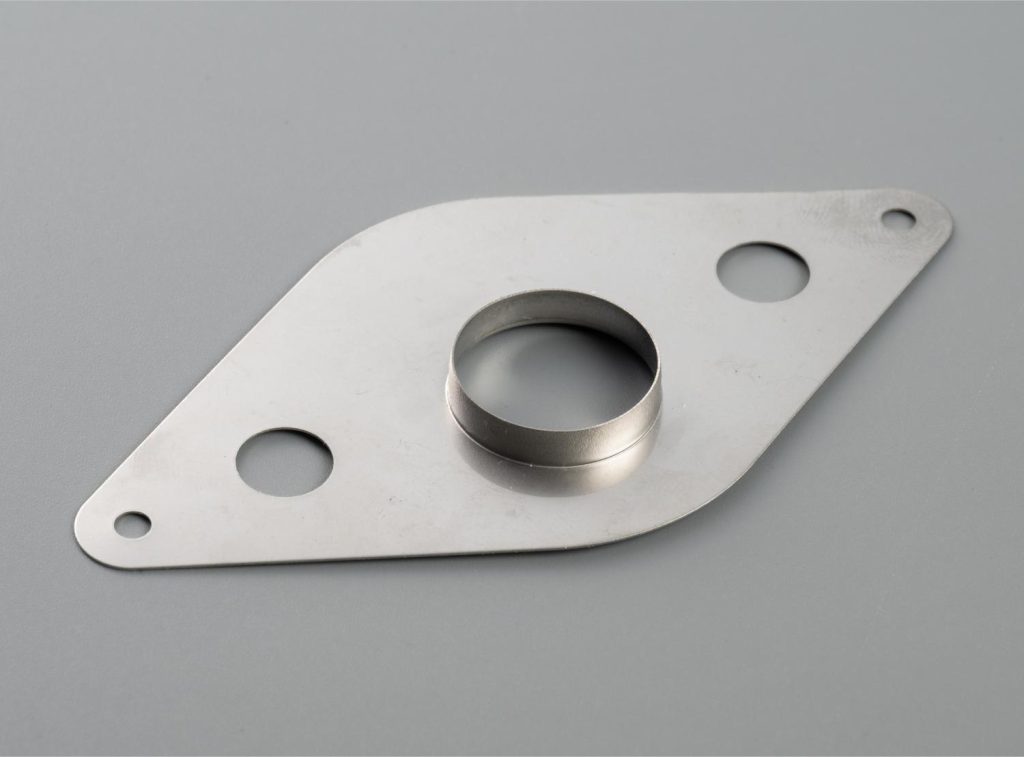
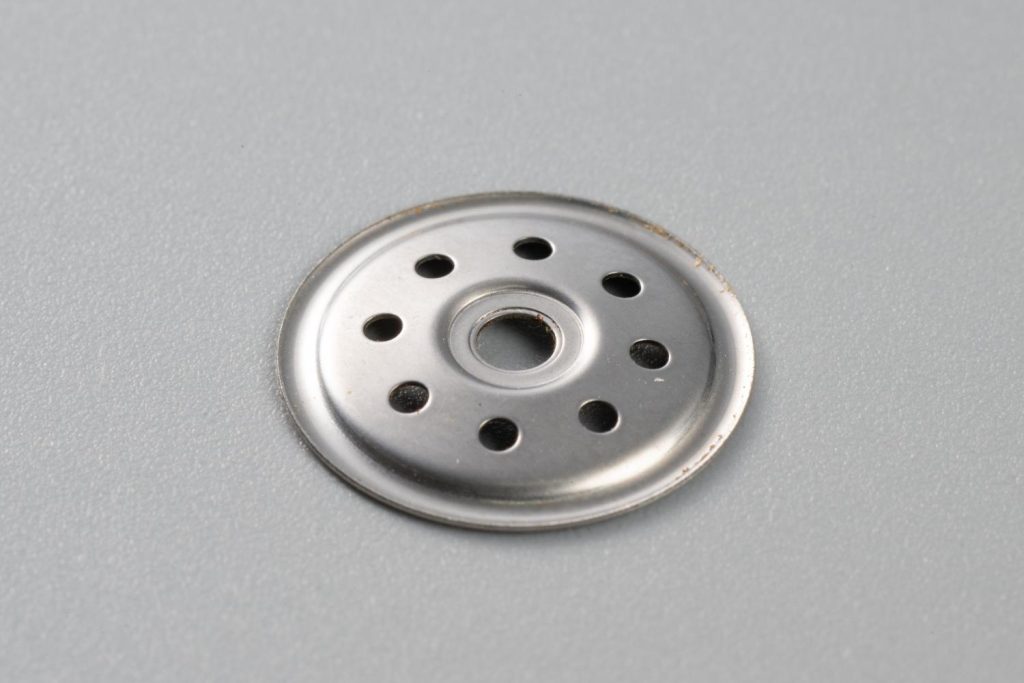
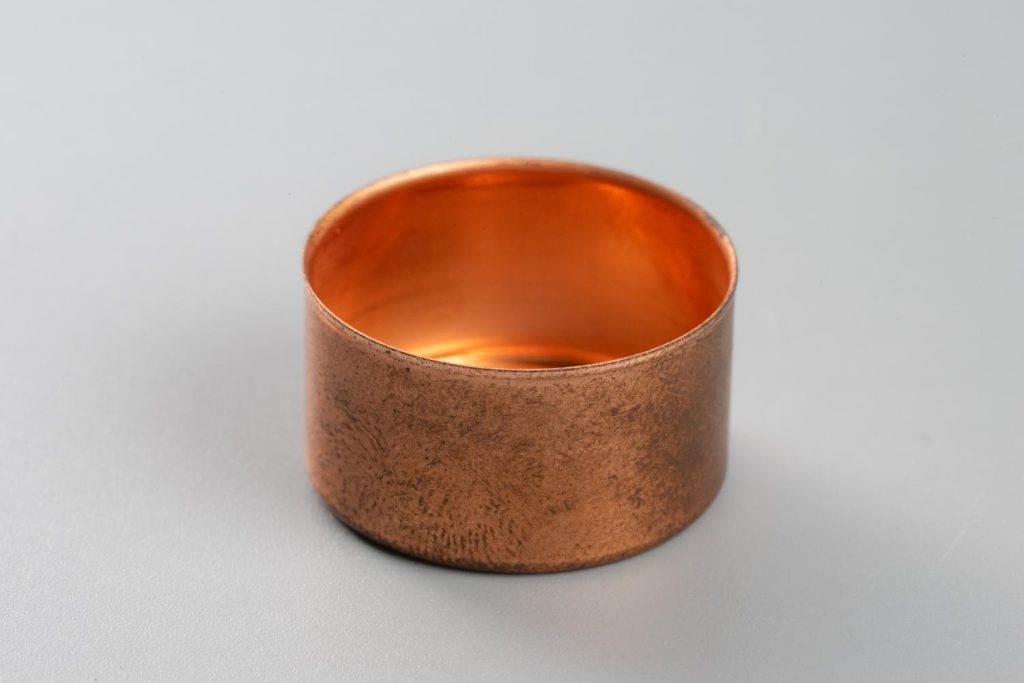
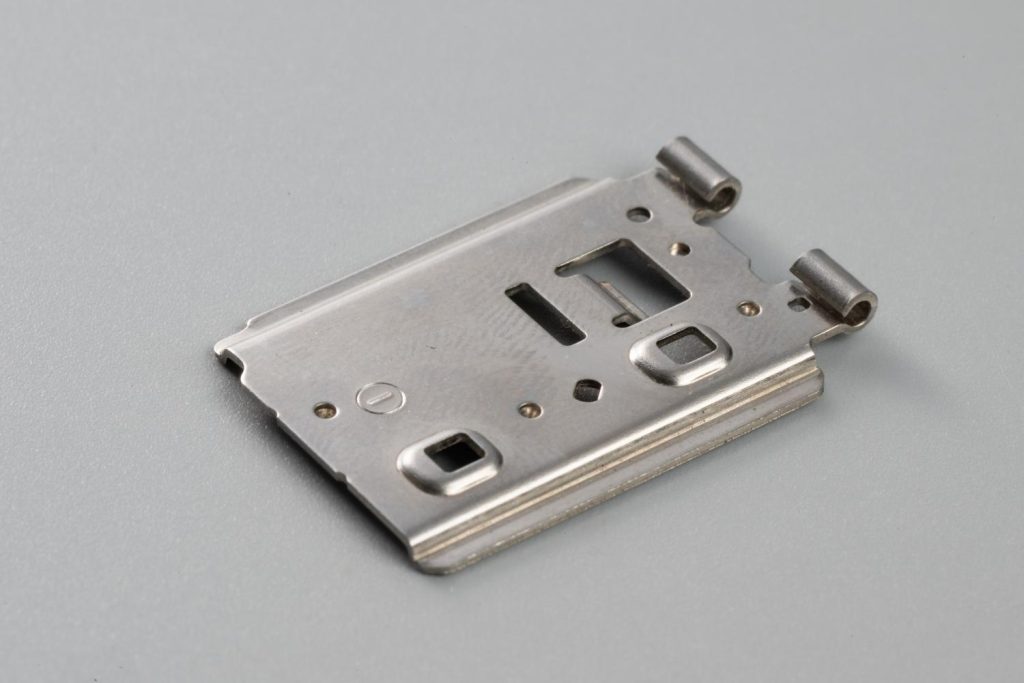
対応範囲について:当社が得意とするのは、浅い絞り・張り出し・バーリングなど「板材の一部を成形して形状をつくる」加工です。カップ・筒状などの高さのある深絞り部品は対応しておりません。
絞り加工・張り出し加工とは
絞り加工とは、平らな板材(ブランク)をパンチでダイに押し込み、継ぎ目のない立体形状に成形するプレス加工です。板材の外周部(フランジ)がダイの中に引き込まれて側壁を形成します。当社では、製品の高さが比較的低い「絞り」を中心に対応しています。
張り出し加工とは、フランジをしわ押さえで固定したまま、板材そのものを伸ばして凸形状をつくる加工です。材料が引き込まれない点が絞りとの違いで、ビード・エンボス・浅いドーム形状などに用いられます。
バーリング加工とは、下穴の縁を立ち上げてフランジ(つば)を形成する加工です。タップ穴の有効ねじ長さの確保、軸受・パイプの嵌合部、放熱・補強リブなどに使われます。
いずれも溶接や切削で作る場合と比べ、継ぎ目がなく、部品点数を減らせ、材料の歩留まりが良く、量産性が高いのが特徴です。自動車部品、電装部品のカバー、センサーブラケット、ヒートシンク、シールドケースなど、幅広い製品に使用されています。
対応する成形加工の主な種類
| 種類 | 内容 | 主な製品 |
| 絞り(円形・角形・異形) | 製品の高さが直径・幅に対して小さい絞り。絞り工程は1工程~3工程まで実績あり。角形はコーナー部の割れ・しわを抑える金型設計が必要。 | カバー、シェル、浅い箱形ケース、シールドケース |
| 張り出し加工 | フランジを固定したまま材料を伸ばして膨らませる。材料は引き込まれず板厚が減少するため、伸び量の管理が重要 | 浅い凸形状、ドーム、補強リブ |
| エンボス・ビード加工 | 局所的な凸凹や細長い突起を成形し、剛性の向上・位置決め・意匠性を付与する | ブラケット、カバー、ヒートシンク |
| バーリング加工 | 下穴の縁を立ち上げてフランジを形成する。下穴径・板厚・立ち上げ高さのバランスで縁割れを防ぐ | タップ穴付き部品、軸受部、パイプ嵌合部 |
| 段付け・半抜き加工 | 板材の一部をずらして段差やダボを形成する | 位置決め部品、かしめ部品 |
※ カップ・筒状の深絞り、しごき(アイアニング)は対応範囲外です。
成形加工の限界の目安
絞り・張り出し・バーリングのいずれも、1工程で成形できる範囲には限界があり、これを超えると材料が破断します。
- 絞りの深さ
絞り比(ブランク直径 ÷ パンチ直径)が大きくなるほど割れやすくなります。当社では絞り工程は1工程~3工程まで実績あります。 - 張り出しの高さ
張り出しでは材料が引き込まれないため、板厚の減少で高さが制限されます。材料の伸び特性(延性)と形状のRで成形限界が決まります。 - バーリングの立ち上げ高さ
下穴を拡げて立ち上げるため、穴縁の伸び(穴拡げ率)が限界を決めます。下穴の加工状態(バリ・破断面の向き)も割れに影響します。
※ 成形限界は材質・板厚・金型条件により異なります。図面をお送りいただければ、成形可否を確認のうえご回答します。
成形加工で発生しやすい不良と原因
- 割れ・破断
パンチ肩部(凸形状の角)付近で材料が引きちぎれる不良です。成形高さが大きすぎる、しわ押さえ力が強すぎる、パンチR・ダイRが小さすぎる、潤滑不足、材料の延性不足などが原因になります。 - しわ
フランジ部に発生する波状の変形です。フランジ部の材料が圧縮されて座屈することで生じ、しわ押さえ力の不足、クリアランスの過大、ダイRの過大などが原因になります。割れとしわは対策が相反するため、両者のバランスをとることが成形加工の核心です。 - 板厚の減少
張り出し加工では、凸部の頂点や角付近の板厚が薄くなります。強度や板厚の要求がある製品では、形状のRや成形高さを含めた工程設計が必要です。 - バーリングの縁割れ
立ち上げ部の先端に発生する割れです。下穴径が小さすぎる、下穴のバリ・破断面の向きが不適切、立ち上げ高さが過大などが原因になります。 - 傷・カジリ
材料と金型の摩擦により、成形面に傷や焼き付きが生じます。ステンレスやアルミで発生しやすく、金型の表面処理や潤滑の管理が必要です。 - 経時変形・スプリングバック
成形後の製品に残った残留応力が、時間の経過や後工程で変形を引き起こす現象です。平面度や寸法精度が求められる製品では、応力除去が必要になります。
成形加工の技術ポイント
- しわ押さえ力の最適化
しわ押さえ力が弱いとしわ、強いと割れが発生します。材質・板厚・成形高さに応じて、両者の中間となる適正な範囲に設定します。 - パンチR・ダイRとクリアランスの設計
ダイRは材料の流入抵抗、パンチRは凸部の破断に影響します。板厚とのバランスで最適な値を設計し、クリアランスは板厚に対して適切な余裕を持たせます。 - バーリングの下穴設計
下穴径・立ち上げ高さ・板厚の関係から、縁割れが出ない下穴径を設定します。下穴の打ち抜き方向をバーリング方向と合わせることで、破断面側からの割れを防ぎます。 - 材料の選定
成形加工には延性の高い材料が適しています。鉄では絞り用鋼板(SPCD)、ステンレスではSUS304、アルミではA1050・A5052などが一般的です。 - 潤滑の管理
プレス油の種類・塗布量は、割れ・傷・カジリに直結します。材質と加工内容に合わせて管理します。 - 成形後の焼きなまし
成形加工では材料が加工硬化し、残留応力が残ります。成形後に焼きなましを行うことで、残留応力の除去、経時変形の防止、寸法の安定化を図ります。
トルク工業の絞り・張り出し加工の特徴
プレス金型の自社設計
製品の形状・材質・板厚に合わせ、しわ押さえ・R・クリアランス・下穴を最適化した金型を自社で設計します。トライ結果をもとにした金型調整も社内で行います。
絞り・張り出し・バーリングに対応
浅い絞りに加え、張り出し・エンボス・ビード・バーリングなど、板材の一部を成形する加工を得意としています。角形の絞りではコーナー部の割れ・しわを抑える金型設計を行います。
精密プレス(〜200tクラス)による量産
自動車部品で培った量産ノウハウをもとに、〜200tクラスのプレス機で、成形部品を安定した品質で量産します。
低温焼きなましで割れ・変形を防止
成形後の残留応力を社内の低温焼きなましで除去し、経時変形や後工程での割れを防止します。図面で硬さが規定される製品では、硬さの管理にも対応します。
多様な材質の成形に対応
銅・アルミ・鉄(SPCC・SPHC・SECCなど)、ステンレス(SUS304・SUS430など)、パーマロイの成形加工に対応します。材質ごとの延性・加工硬化特性を踏まえた工程設計を行います。
抜き・曲げとの複合加工
絞り・張り出し・バーリングと打ち抜き・曲げ・ビード加工などを組み合わせ、穴あけや側面の形状を一体で成形します。
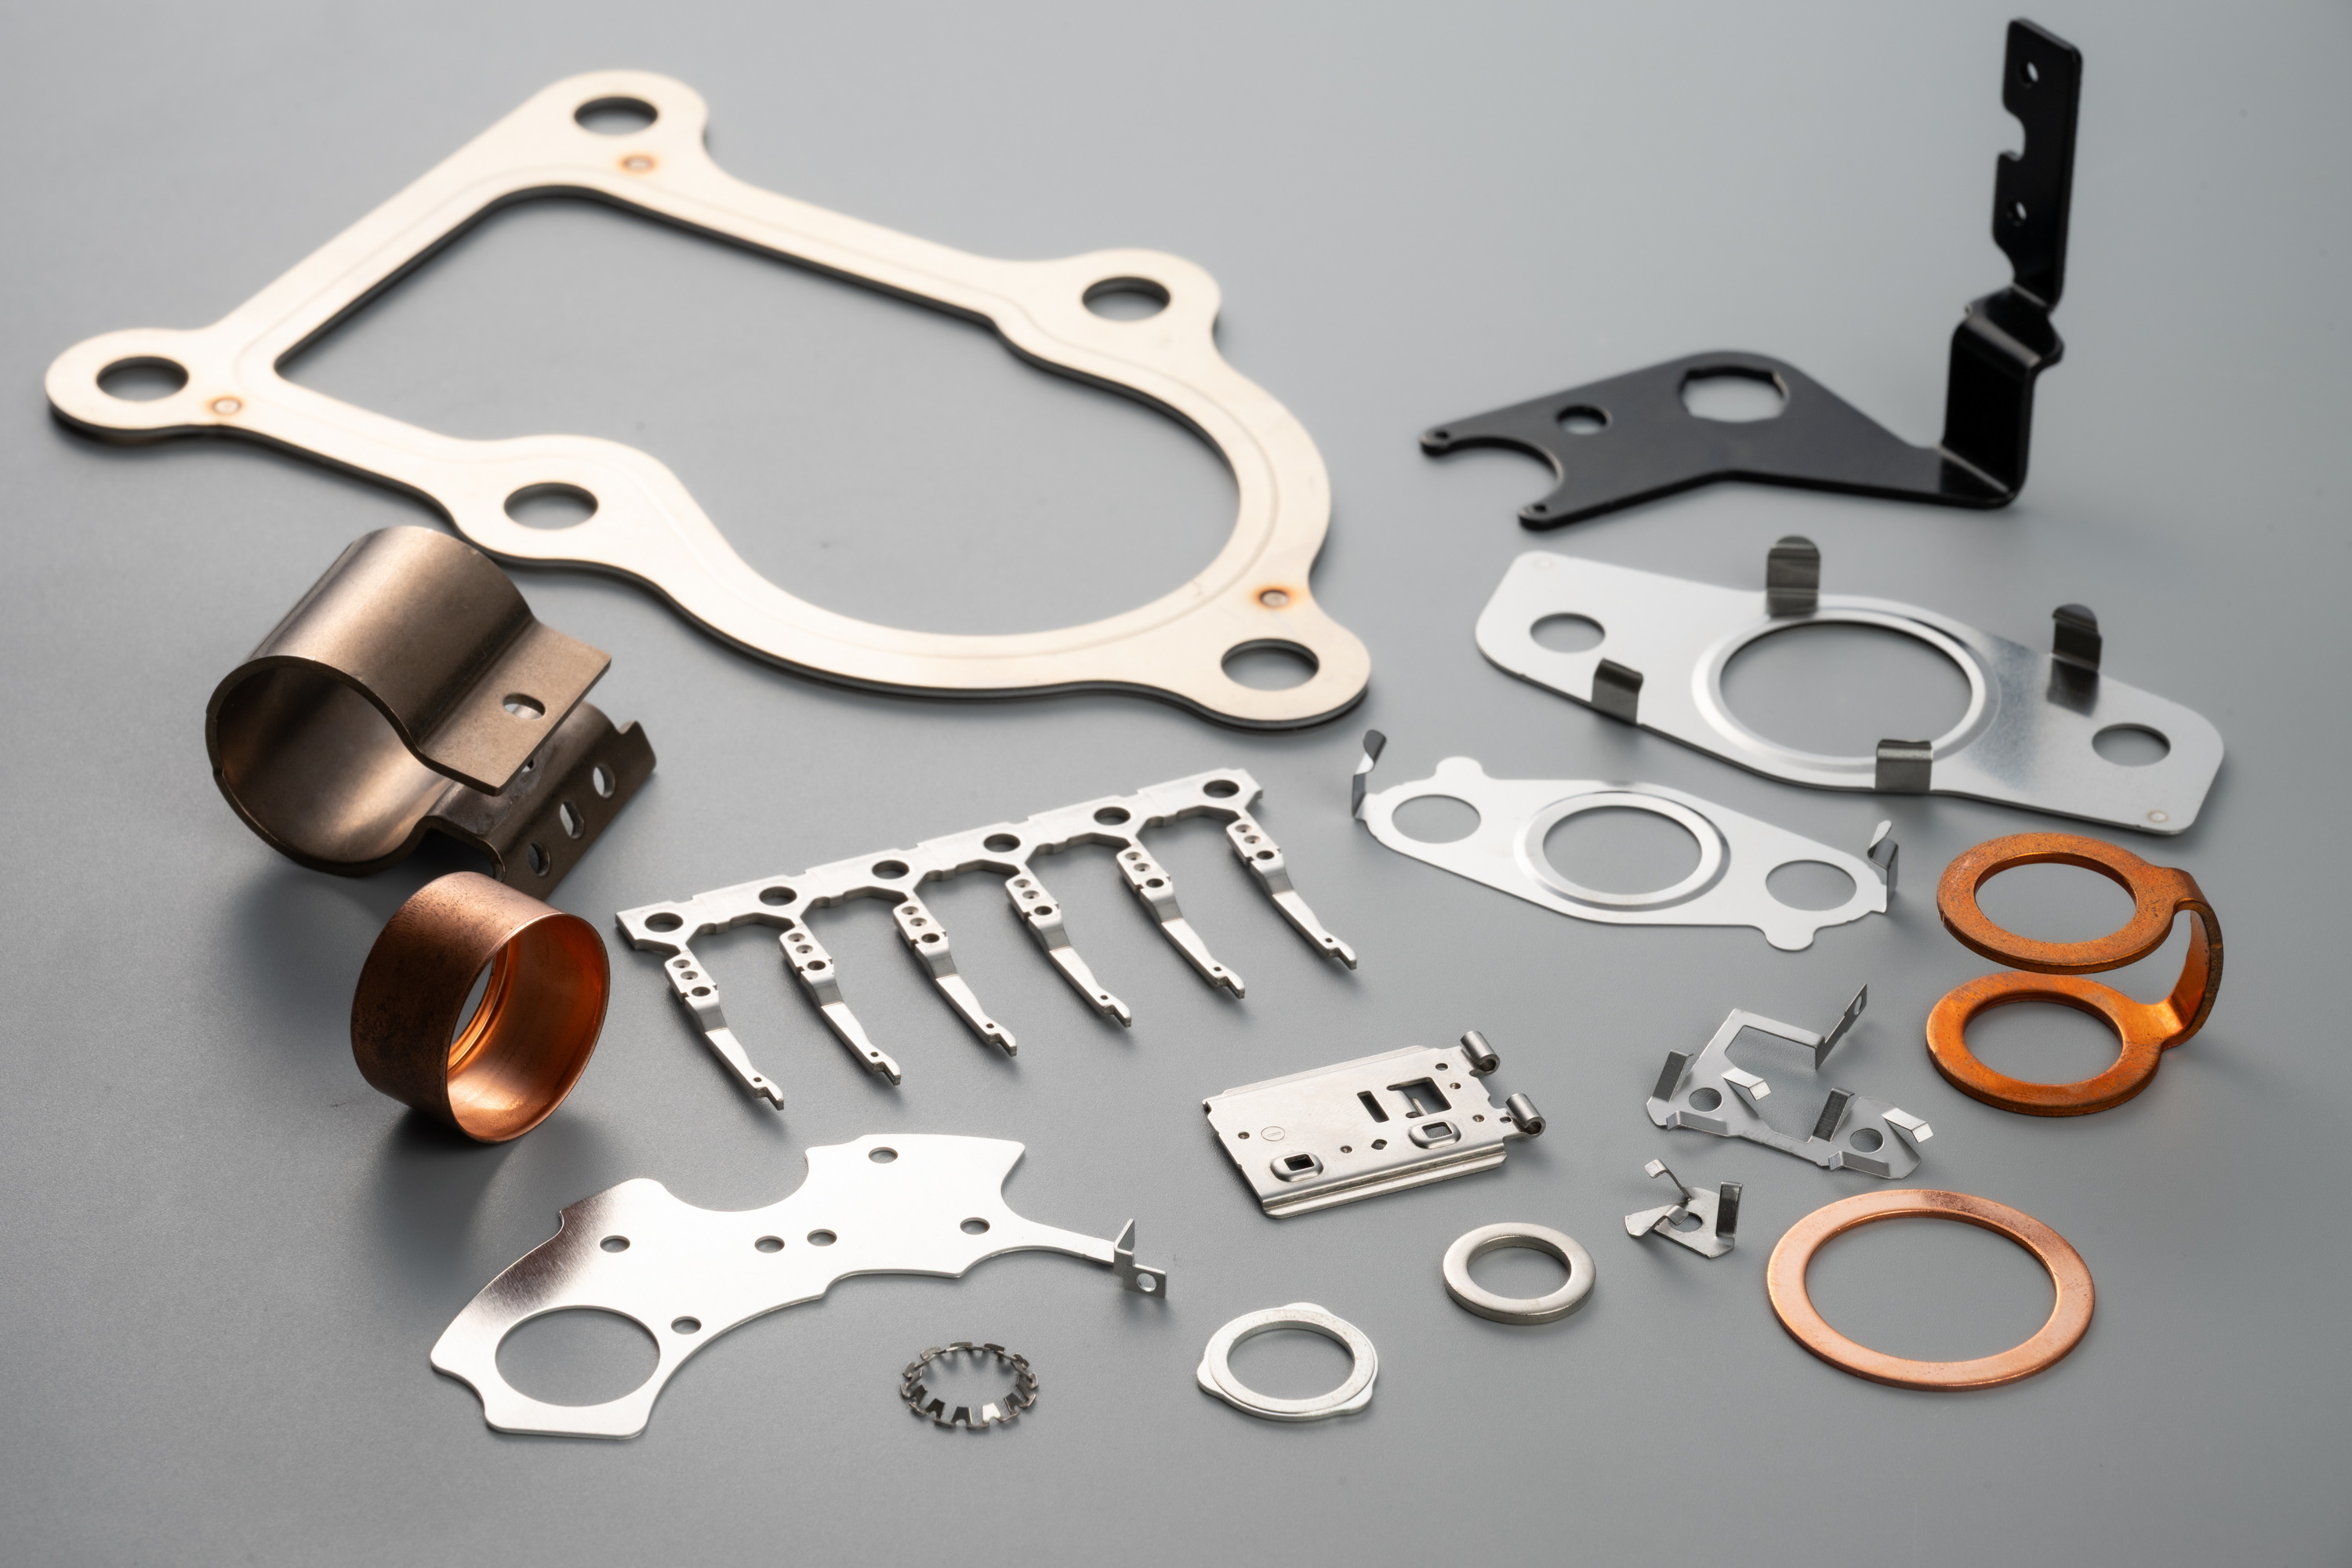
絞り・張り出し加工の主な製品
トルク工業では、以下のような成形部品を製造しています。
ブラケット・ステー
エンボス・ビード・バーリングで剛性と取付機能を持たせたブラケット類です。
カバー・シェル
絞り・異形絞りによるカバー・シェル部品です。
ヒートシンク・シールドケース
張り出し・絞りと抜き・曲げを組み合わせた放熱部品・基板用シールドケースです。
バーリング付き部品
タップ穴・軸受部・パイプ嵌合部など、穴縁を立ち上げた部品です。
絞り・張り出し加工に関するよくあるご相談
-
成形品で割れ・しわが出て困っている
-
しわ押さえ力・R・クリアランス・工程設計・材料・潤滑を確認のうえ、金型設計の見直しや焼きなましの活用をご提案します。
-
この形状は張り出しで成形できるか
-
材料の延性と形状のRから成形可否を確認します。板厚減少が問題になる場合は、形状の変更もあわせてご提案します。
-
バーリングの縁が割れる
-
下穴径・下穴の打ち抜き方向・立ち上げ高さを見直し、縁割れを抑える工程をご提案します。
-
浅い角形のカバーを絞りで作りたい
-
角形の絞りに対応しています。コーナー部の割れ・しわを抑える金型設計を行います。
-
成形後に変形して寸法が出ない
-
残留応力による経時変形の可能性があります。成形後の低温焼きなましによる応力除去をご提案します。
-
溶接品・切削品をプレス成形品に置き換えたい
-
継ぎ目のない一体成形により、部品点数削減・コストダウンをご提案します。
-
成形部品を量産できるプレスメーカーを探している
-
自動車部品で培った量産体制で、継続的な供給に対応します。量産先の変更もご相談ください。
絞り加工・張り出し加工はトルク工業へ
トルク工業では、金型の自社設計・工程設計・低温焼きなましを組み合わせ、割れ・しわ・変形を抑えた絞り・張り出し・バーリング部品を安定した品質で量産しています。
成形部品の新規製作、割れ・しわ・変形などの品質課題、溶接品・切削品からの置き換え、量産先の変更などをご検討の場合は、お気軽にお問い合わせください。