プレス曲げ加工|スプリングバックを抑え、角度・寸法を安定させる曲げ技術
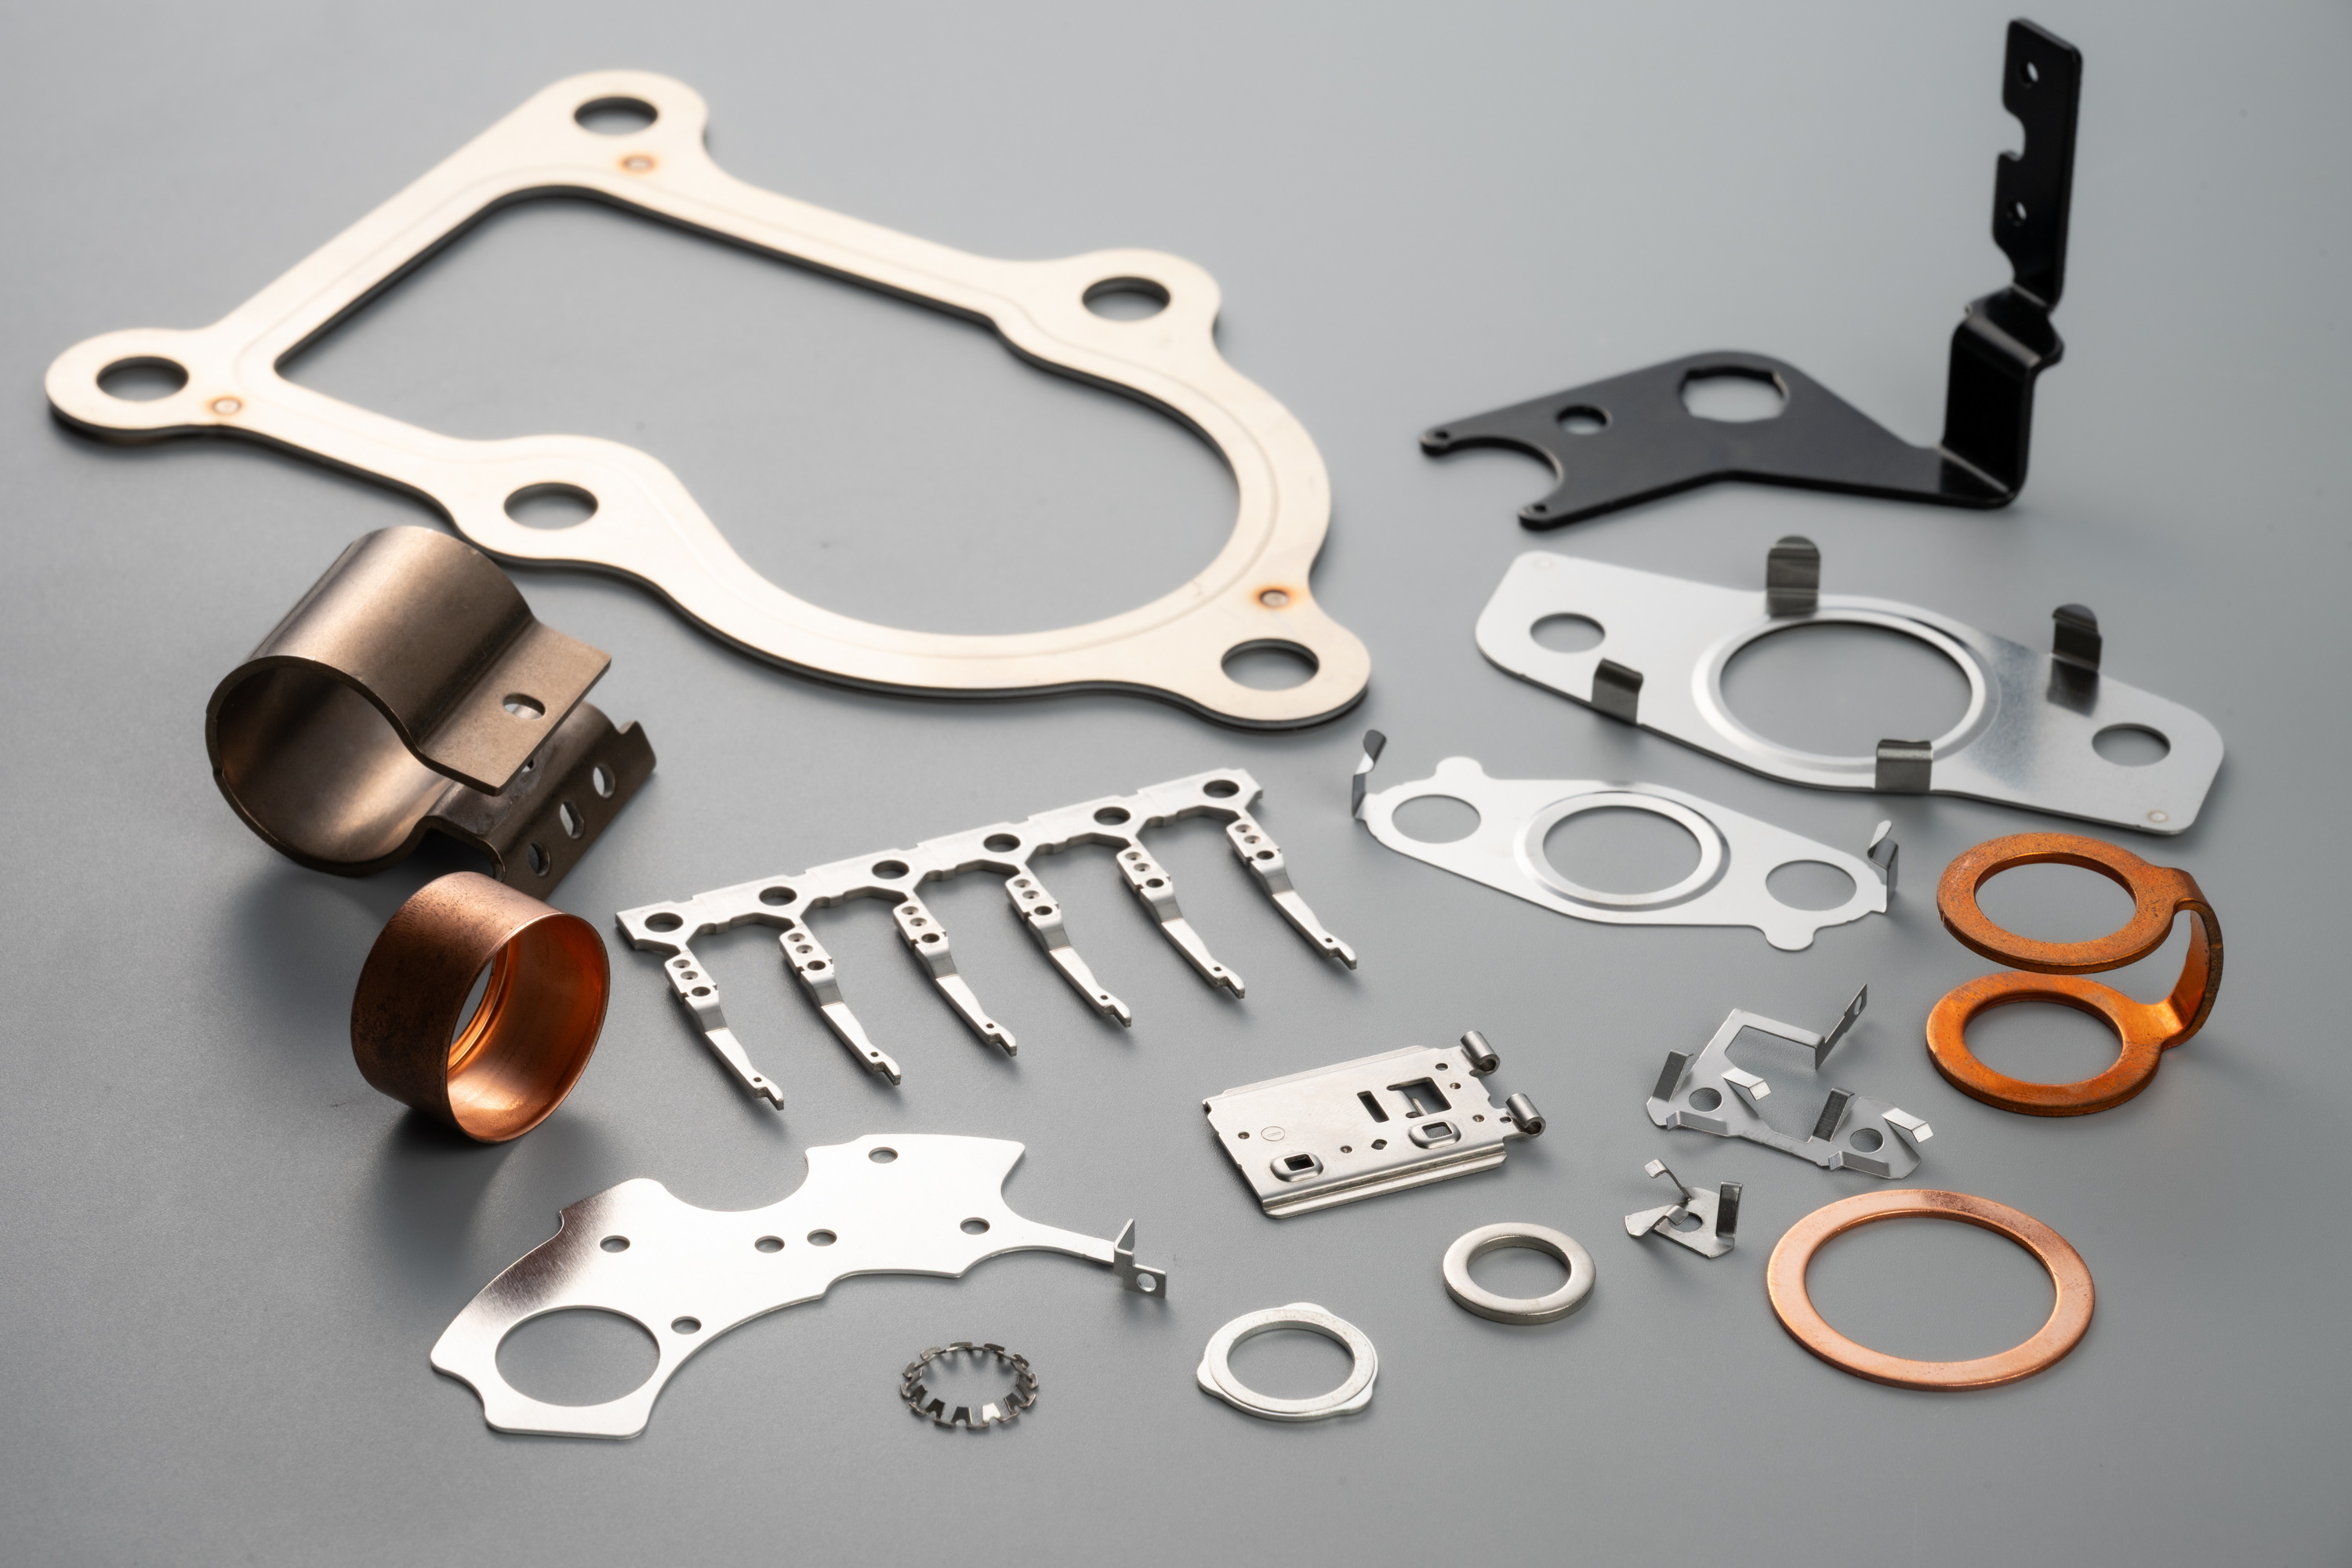
トルク工業では、ブラケット・薄板ばね・端子・シールドケースなど、各種金属部品のプレス曲げ加工に対応しています。
曲げ加工は、材料の弾性による「スプリングバック」や、材質・圧延方向による割れなど、材料特性の影響を大きく受ける加工です。トルク工業では、スプリングバックを見込んだ金型の自社設計と精密プレス技術、そして曲げ後の残留応力を除去する社内のテンパー処理を組み合わせ、角度・寸法の安定した曲げ部品を量産しています。
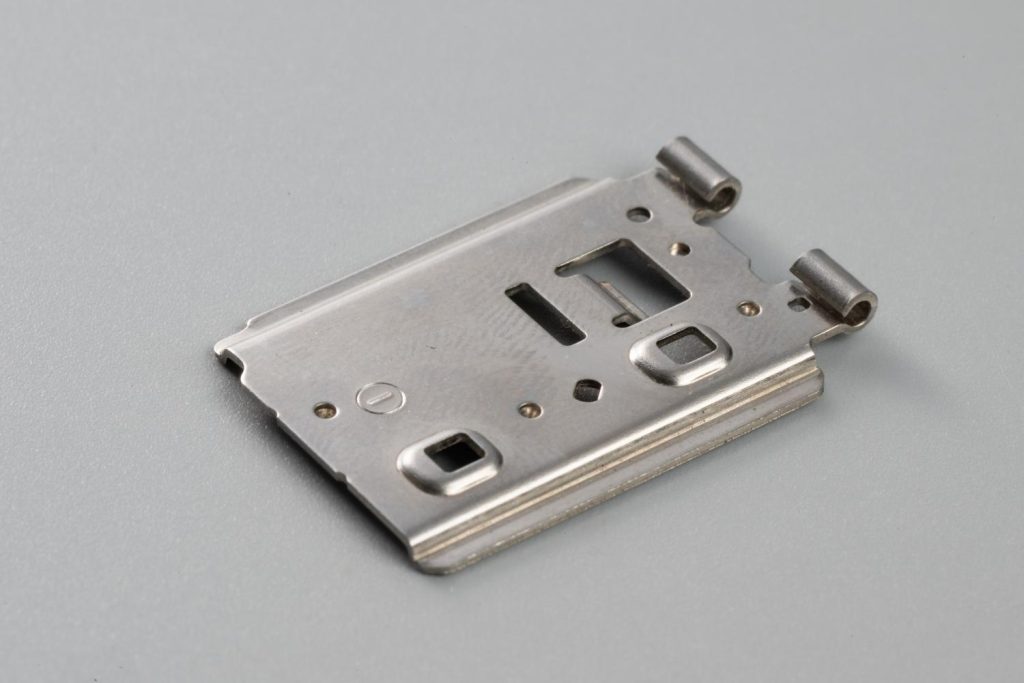
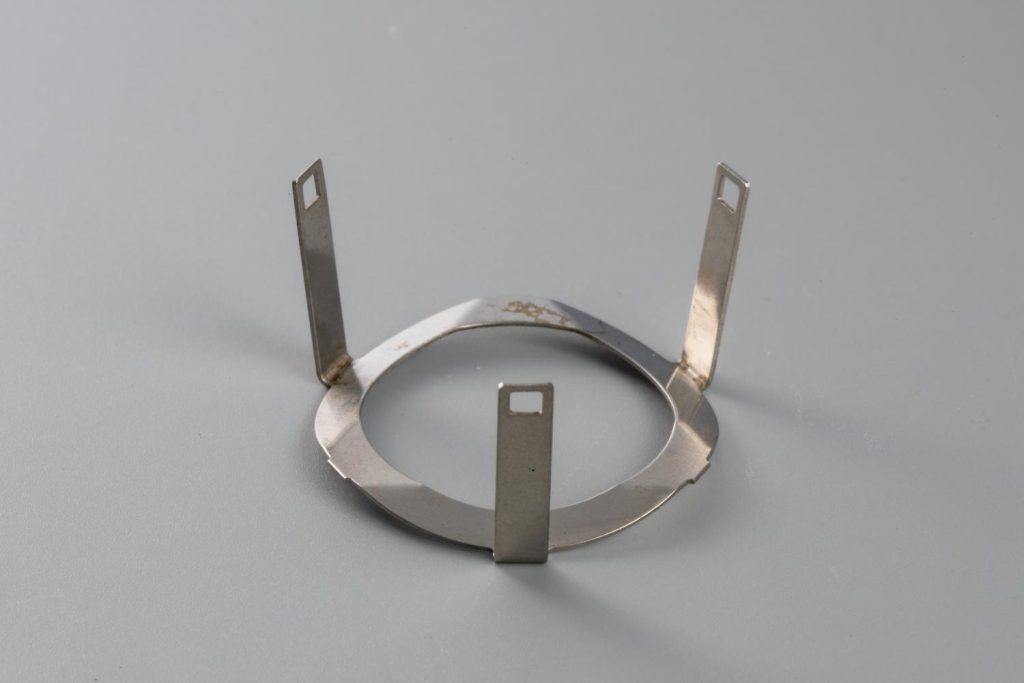
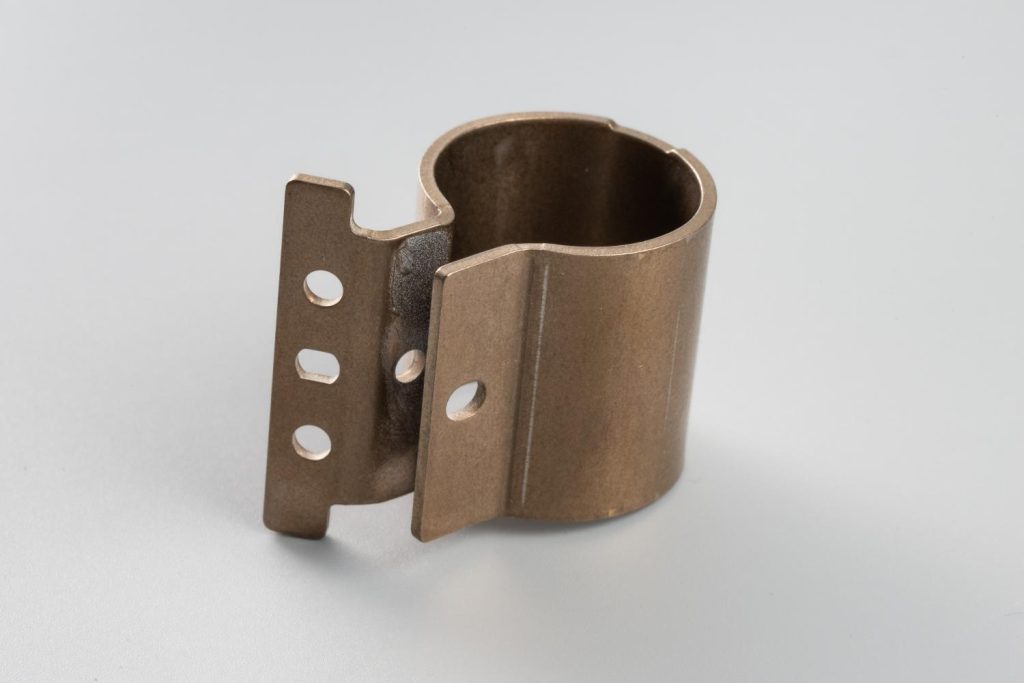
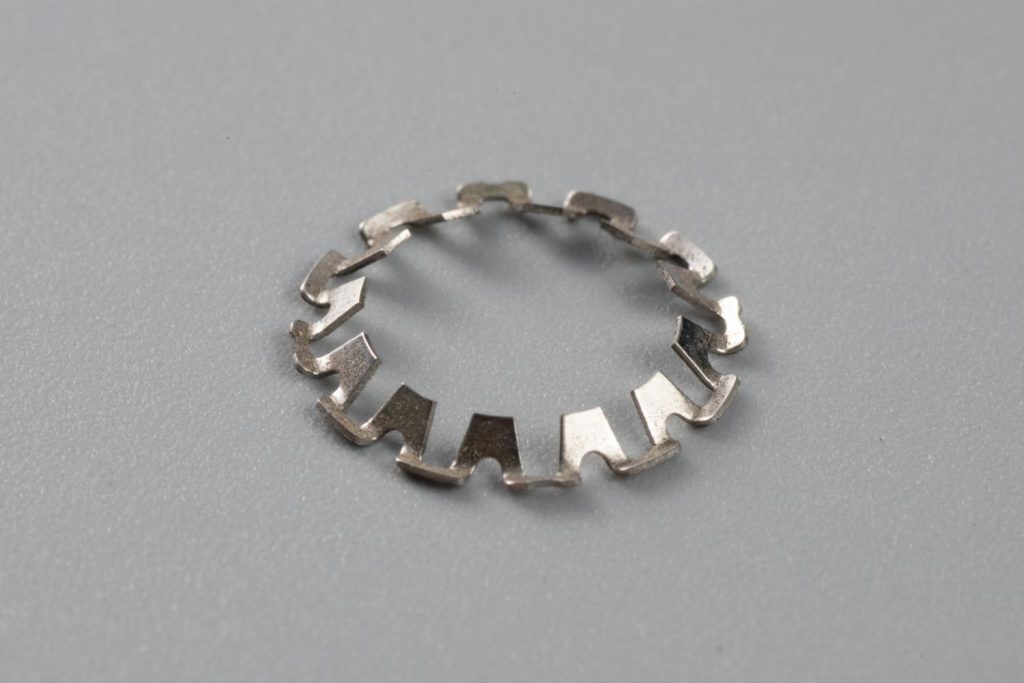
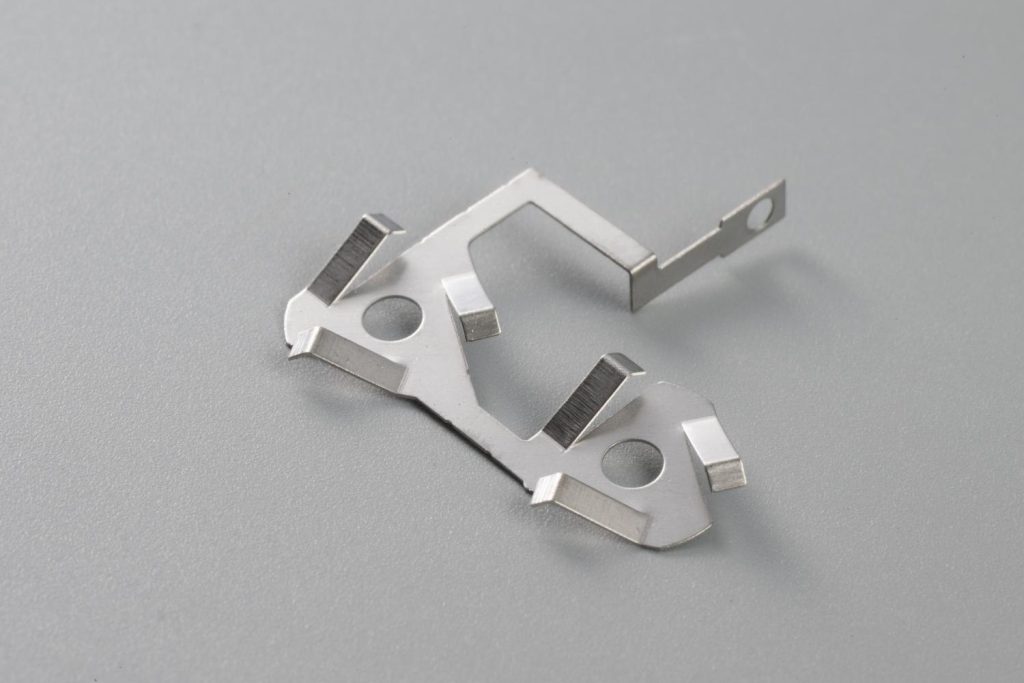
プレス曲げ加工とは
プレス曲げ加工とは、パンチとダイの間に板材を挟み、圧力をかけて板材を折り曲げるプレス加工です。曲げの外側には引張、内側には圧縮の力が働き、材料が塑性変形することで形状が保たれます。
板金加工のプレスブレーキによる曲げと異なり、プレス金型による曲げは、専用金型で形状・角度を再現するため、量産時の精度と安定性に優れるのが特徴です。抜き・絞りなどと組み合わせた順送金型により、複雑な形状を効率よく量産できます。
プレス曲げ加工の主な種類
| 種類 | 内容 | 主な用途 |
|---|---|---|
| V曲げ | V字型のパンチとダイで板材を曲げる最も基本的な曲げ。角度の自由度が高い | ブラケット、金具全般 |
| L曲げ | 板材の一端を押さえ、他端を直角に曲げる。板押さえにより精度が出しやすい | ブラケット、ケース |
| U曲げ・コの字曲げ | 1工程で両側を同時に曲げてU字・コの字形状にする | ケース、クリップ、ブラケット |
| Z曲げ・段曲げ | 段差形状を1工程で成形する | 端子、取り付け金具 |
| ヘミング曲げ | 板の端を180°折り返して二重にする。端面の安全性や強度向上 | カバー、パネル端部 |
| カール曲げ | 板の端を丸めて筒状にする。ヒンジや端面処理 | ヒンジ、端面処理部品 |
- ヘミング加工について → 詳しく見る
- カール加工について → 詳しく見る
プレス曲げ加工の技術的な課題
スプリングバック(曲げ戻り)
曲げた後に材料の弾性で角度が戻る現象です。材質(引張強さ・ヤング率)、板厚、曲げ半径、曲げ角度によって戻り量が変わり、材料ロットによってもばらつきます。曲げ加工で最も精度を左右する要素です。
曲げ割れ
曲げ半径が小さすぎる、または硬い材料・加工硬化した材料を曲げると、曲げ外側に割れが発生します。材質ごとの最小曲げ半径の把握が必要です。
圧延方向の影響
板材には圧延方向があり、圧延方向と平行に曲げると割れやすく、直角に曲げると割れにくくなります。ブランク(素材)の取り方が品質に影響します。
曲げ部近くの穴・形状の変形
曲げ線の近くに穴や切り欠きがあると、曲げ時に変形します。曲げ線からの距離や、逃げ形状の設計が必要です。
残留応力による経時変形
曲げ後に内部に残った応力が時間や熱で解放されると、角度や形状がわずかに変わります。組み付け後の不具合の原因になります。
プレス曲げ加工の技術ポイント
- スプリングバックを見込んだ金型設計
材質・板厚・曲げ半径からスプリングバック量を予測し、目標角度より深く曲げる「オーバーベンド」を金型に織り込みます。トライで戻り量を確認し、金型を調整します。 - ボトミング・コイニングによる角度の安定
曲げの底で材料をパンチとダイで強く押し込む(ボトミング・コイニング)ことで、スプリングバックを大幅に低減し、角度を安定させます。 - 展開寸法の設計
曲げによる材料の伸びを考慮し、曲げ後の寸法が図面どおりになるようブランクの展開寸法を設計します。 - 曲げ順序と工程設計
複数の曲げがある製品では、曲げ順序によって加工の可否や精度が変わります。順送金型での工程配置を最適化します。 - 材料の管理
材料の板厚・硬さのロット差はスプリングバック量に直結します。材料の受入管理と、必要に応じた条件調整で品質を安定させます。
トルク工業のプレス曲げ加工の特徴
- プレス金型の自社設計
材質・板厚・形状に合わせ、スプリングバックや割れを見込んだ曲げ金型を自社で設計します。トライ結果をもとにした金型調整も社内で行います。 - 精密プレス(〜200tクラス)による量産
自動車部品で培った量産ノウハウをもとに、〜200tクラスのプレス機で、角度・寸法を安定させた曲げ部品の量産に対応します。 - 低温焼きなましで経時変形を抑制
曲げ後の残留応力を社内の低温焼きなましで除去し、出荷後・組み付け後の角度変化や変形を抑えます。図面で硬さが規定される製品では、硬さの管理にも対応します。
- 多様な材質の曲げに対応
銅・アルミ・鉄(SPCC・SPHC・SECCなど)、ステンレス(SUS304・SUS430など)、パーマロイの曲げ加工に対応します。材質ごとのスプリングバック・最小曲げ半径を踏まえた金型設計を行います。 - 抜き・絞りとの複合加工
打ち抜き・絞り・バーリングなどと曲げを組み合わせ、順送金型で複雑な形状を一体成形します。
プレス曲げ加工と焼きなましの組み合わせ
曲げ加工では、曲げ部に大きな塑性変形が集中するため、加工硬化と残留応力が生じます。これが、経時変形やスプリングバックのばらつき、後工程での割れの原因になります。
トルク工業では、曲げ加工後に社内の低温焼きなまし(応力除去焼鈍)を行うことで、残留応力を除去し、形状と寸法を安定させます。特に、以下のような製品で効果を発揮します。
- ブラケット・取り付け金具
組み付け後の経時変形を抑え、取り付け精度を維持します。 - 薄板ばね・クリップ
残留応力の除去とばね限界値の向上により、へたりを防ぎ、ばね特性を安定させます。
- 硬さ規定のある製品
加工硬化した曲げ部を含め、図面規定の硬さに管理します。 - 追加加工が必要な製品
焼きなましで材料を軟化させることで、後工程の曲げやかしめでの割れを防ぎます。
プレス曲げ加工に関するよくあるご相談
-
曲げ角度がばらつく
-
スプリングバックを見込んだ金型設計とボトミング、材料管理、焼きなましによる安定化をご提案します。
-
曲げ部で割れが出る
-
材質・曲げ半径・圧延方向・加工硬化を確認のうえ、曲げ半径の見直しや工程設計、焼きなましの活用をご提案します。
-
曲げ部品が出荷後に変形する
-
残留応力による経時変形が原因の可能性があります。低温焼きなましによる応力除去をご提案します。
-
ステンレスや銅の曲げ加工ができるか
-
銅・アルミ・鉄・ステンレス・パーマロイの曲げに対応しています。材質に応じた金型設計で対応します。
-
曲げ部品を量産できるプレスメーカーを探している
-
自動車部品で培った量産体制で、継続的な供給に対応します。量産先の変更もご相談ください。
プレス曲げ加工はトルク工業へ
トルク工業では、スプリングバックを見込んだ金型の自社設計・精密プレス・低温焼きなましを組み合わせ、角度と寸法の安定した曲げ部品を量産しています。
曲げ部品の新規製作、角度ばらつき・割れ・変形などの品質課題、量産先の変更などをご検討の場合は、お気軽にお問い合わせください。