プレス加工+スポット溶接の一貫対応|プレス品の溶接組立を社内で量産
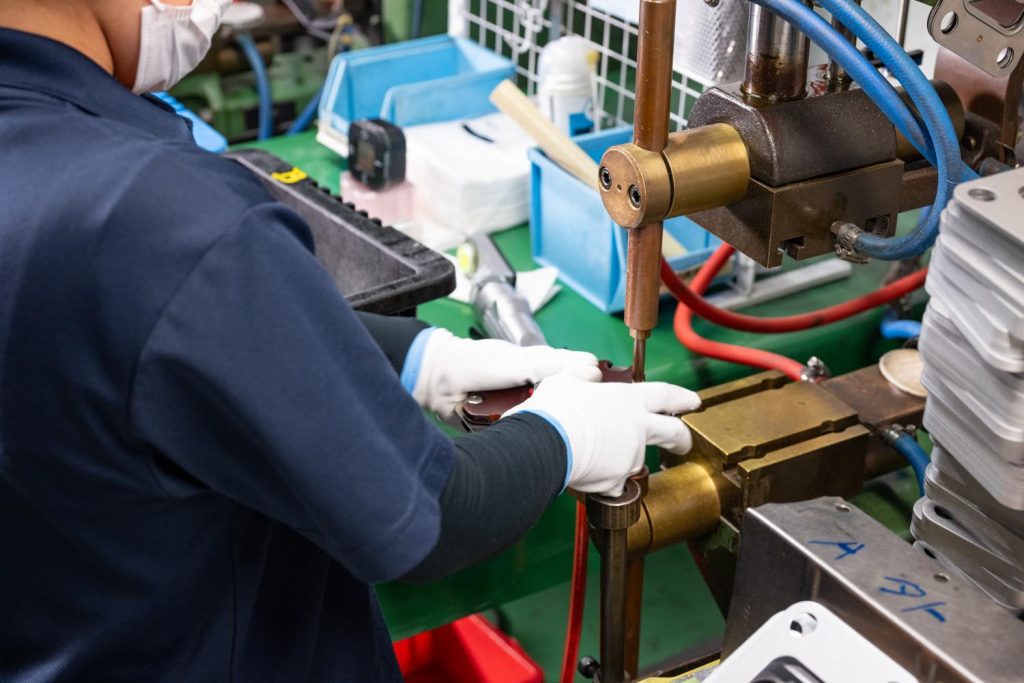
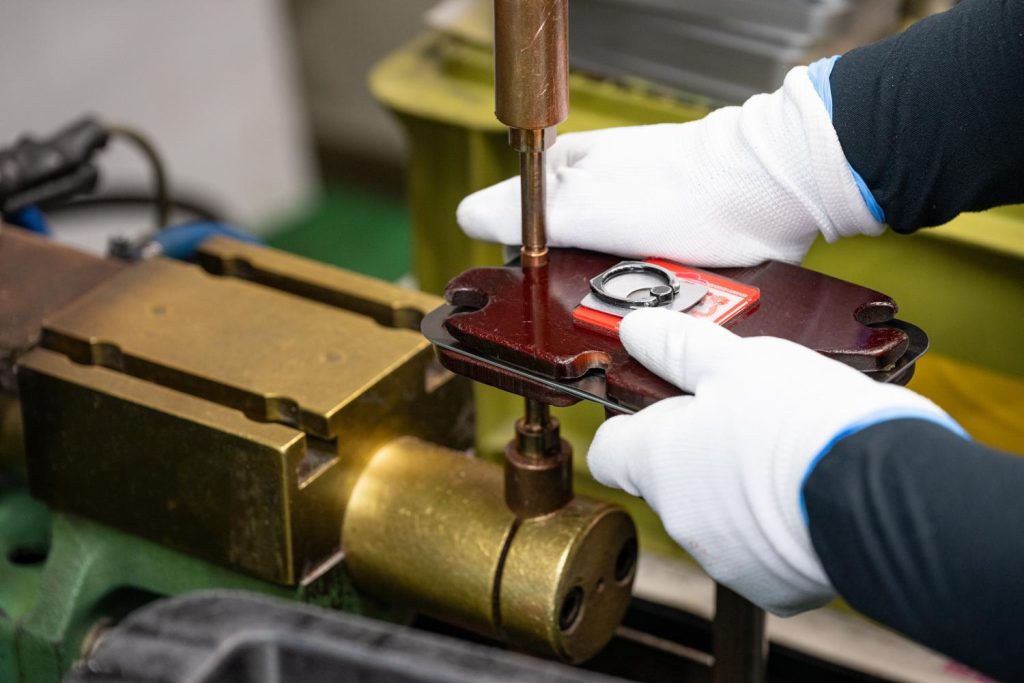
トルク工業は、精密プレス加工で製作した部品のスポット溶接を社内で行い、溶接組立品(アッセンブリ)として納品しています。積層ガスケットの接合、ナット・スタッドボルトの溶接、プレス品同士の接合など、プレス加工の延長線上にある溶接工程を自社で完結できるのが特長です。プレス品を外部の溶接業者に運び、戻して検査する——そうした工程間の輸送・管理を省き、金型設計からプレス、溶接、検査、後工程までを一貫して対応。自動車部品の量産で培った品質管理のもと、納期短縮とコスト低減をお届けします。
トルク工業のスポット溶接 5つの特長
1. プレス加工とスポット溶接を社内で一貫
プレス品の溶接を外注すると、輸送コストと日数、工程間の在庫、責任分界のあいまいさが生じます。トルク工業では、順送・トランスファー・単発の各方式で製作したプレス品を、そのまま社内の溶接工程へ流し、組立品として一括納品。プレスと溶接の担当が同じ現場にいるため、溶接を前提とした形状・位置決めの提案や、不具合発生時の迅速な原因究明が可能です。
2. 溶接を前提にしたプレス設計
スポット溶接の品質は、溶接前のプレス品の精度で大きく左右されます。合わせ面の平面度、位置決め用の穴や突起、電極が入るスペース、板組みの重ね方——こうした要素を金型設計の段階から織り込むことで、溶接時の隙間や位置ずれによる不良を防ぎます。プレスと溶接の両方を自社で行うトルク工業だからこそできる設計提案です。
3. 積層ガスケット・ナット・スタッドボルトの溶接に対応
メタルガスケットを複数枚重ねて接合する積層ガスケットの溶接、プレス品へのナット溶接・スタッドボルト溶接(プロジェクション溶接)に対応しています。積層ガスケットは、密封性を担う各層の位置ずれや歪みを抑えて接合する必要があり、ガスケットをプレスで製作しているトルク工業だからこそ、製品特性を理解した溶接が可能です。ナット・スタッドボルトの溶接では、ねじ精度を損なわない位置決めと電流条件の管理により、後工程の組付け性を確保します。
4. 自動車部品で培った溶接品質の管理
スポット溶接は、電流・加圧力・通電時間の条件管理と、電極のメンテナンスで品質が決まります。トルク工業では、溶接条件の標準化、電極チップの定期ドレッシング・交換、ナゲット径の確認、剥離・引張試験による強度確認などにより、量産中の溶接品質を安定させています。
5. 熱処理・ロー付け・めっきまで含めた工程設計
- スポット溶接:社内対応
- ロー付け:協力メーカーと連携し、スポット溶接では対応しにくい気密接合や異材接合に対応
- 熱処理:低温焼鈍、SUS-CSPばね材のテンパー処理を社内対応
- めっき・塗装:協力メーカーと連携
溶接後の熱処理やめっきの要否、順序まで含めて最適な工程をご提案します。
スポット溶接の対応範囲
| 項目 | 対応内容 |
|---|---|
| 溶接方式 | 抵抗スポット溶接、プロジェクション溶接(ナット溶接・スタッドボルト溶接) |
| 対応板厚 | t0.5〜t3.0、板組み合計 |
| 対応材質 | 鉄(SPCC・SPHC・SECC等)、ステンレス(SUS304・SUS430等) |
| 対応形態 | 積層ガスケットの接合、ナット溶接、スタッドボルト溶接、プレス品同士の接合、プレス品+板金品の溶接組立 |
| 検査 | ナゲット径確認、剥離・引張試験、外観検査 |
| ロット | 中〜大量ロット向け |
プレス+スポット溶接に向いている製品・実績
トルク工業では、以下のようなプレス品の溶接組立を手がけています。
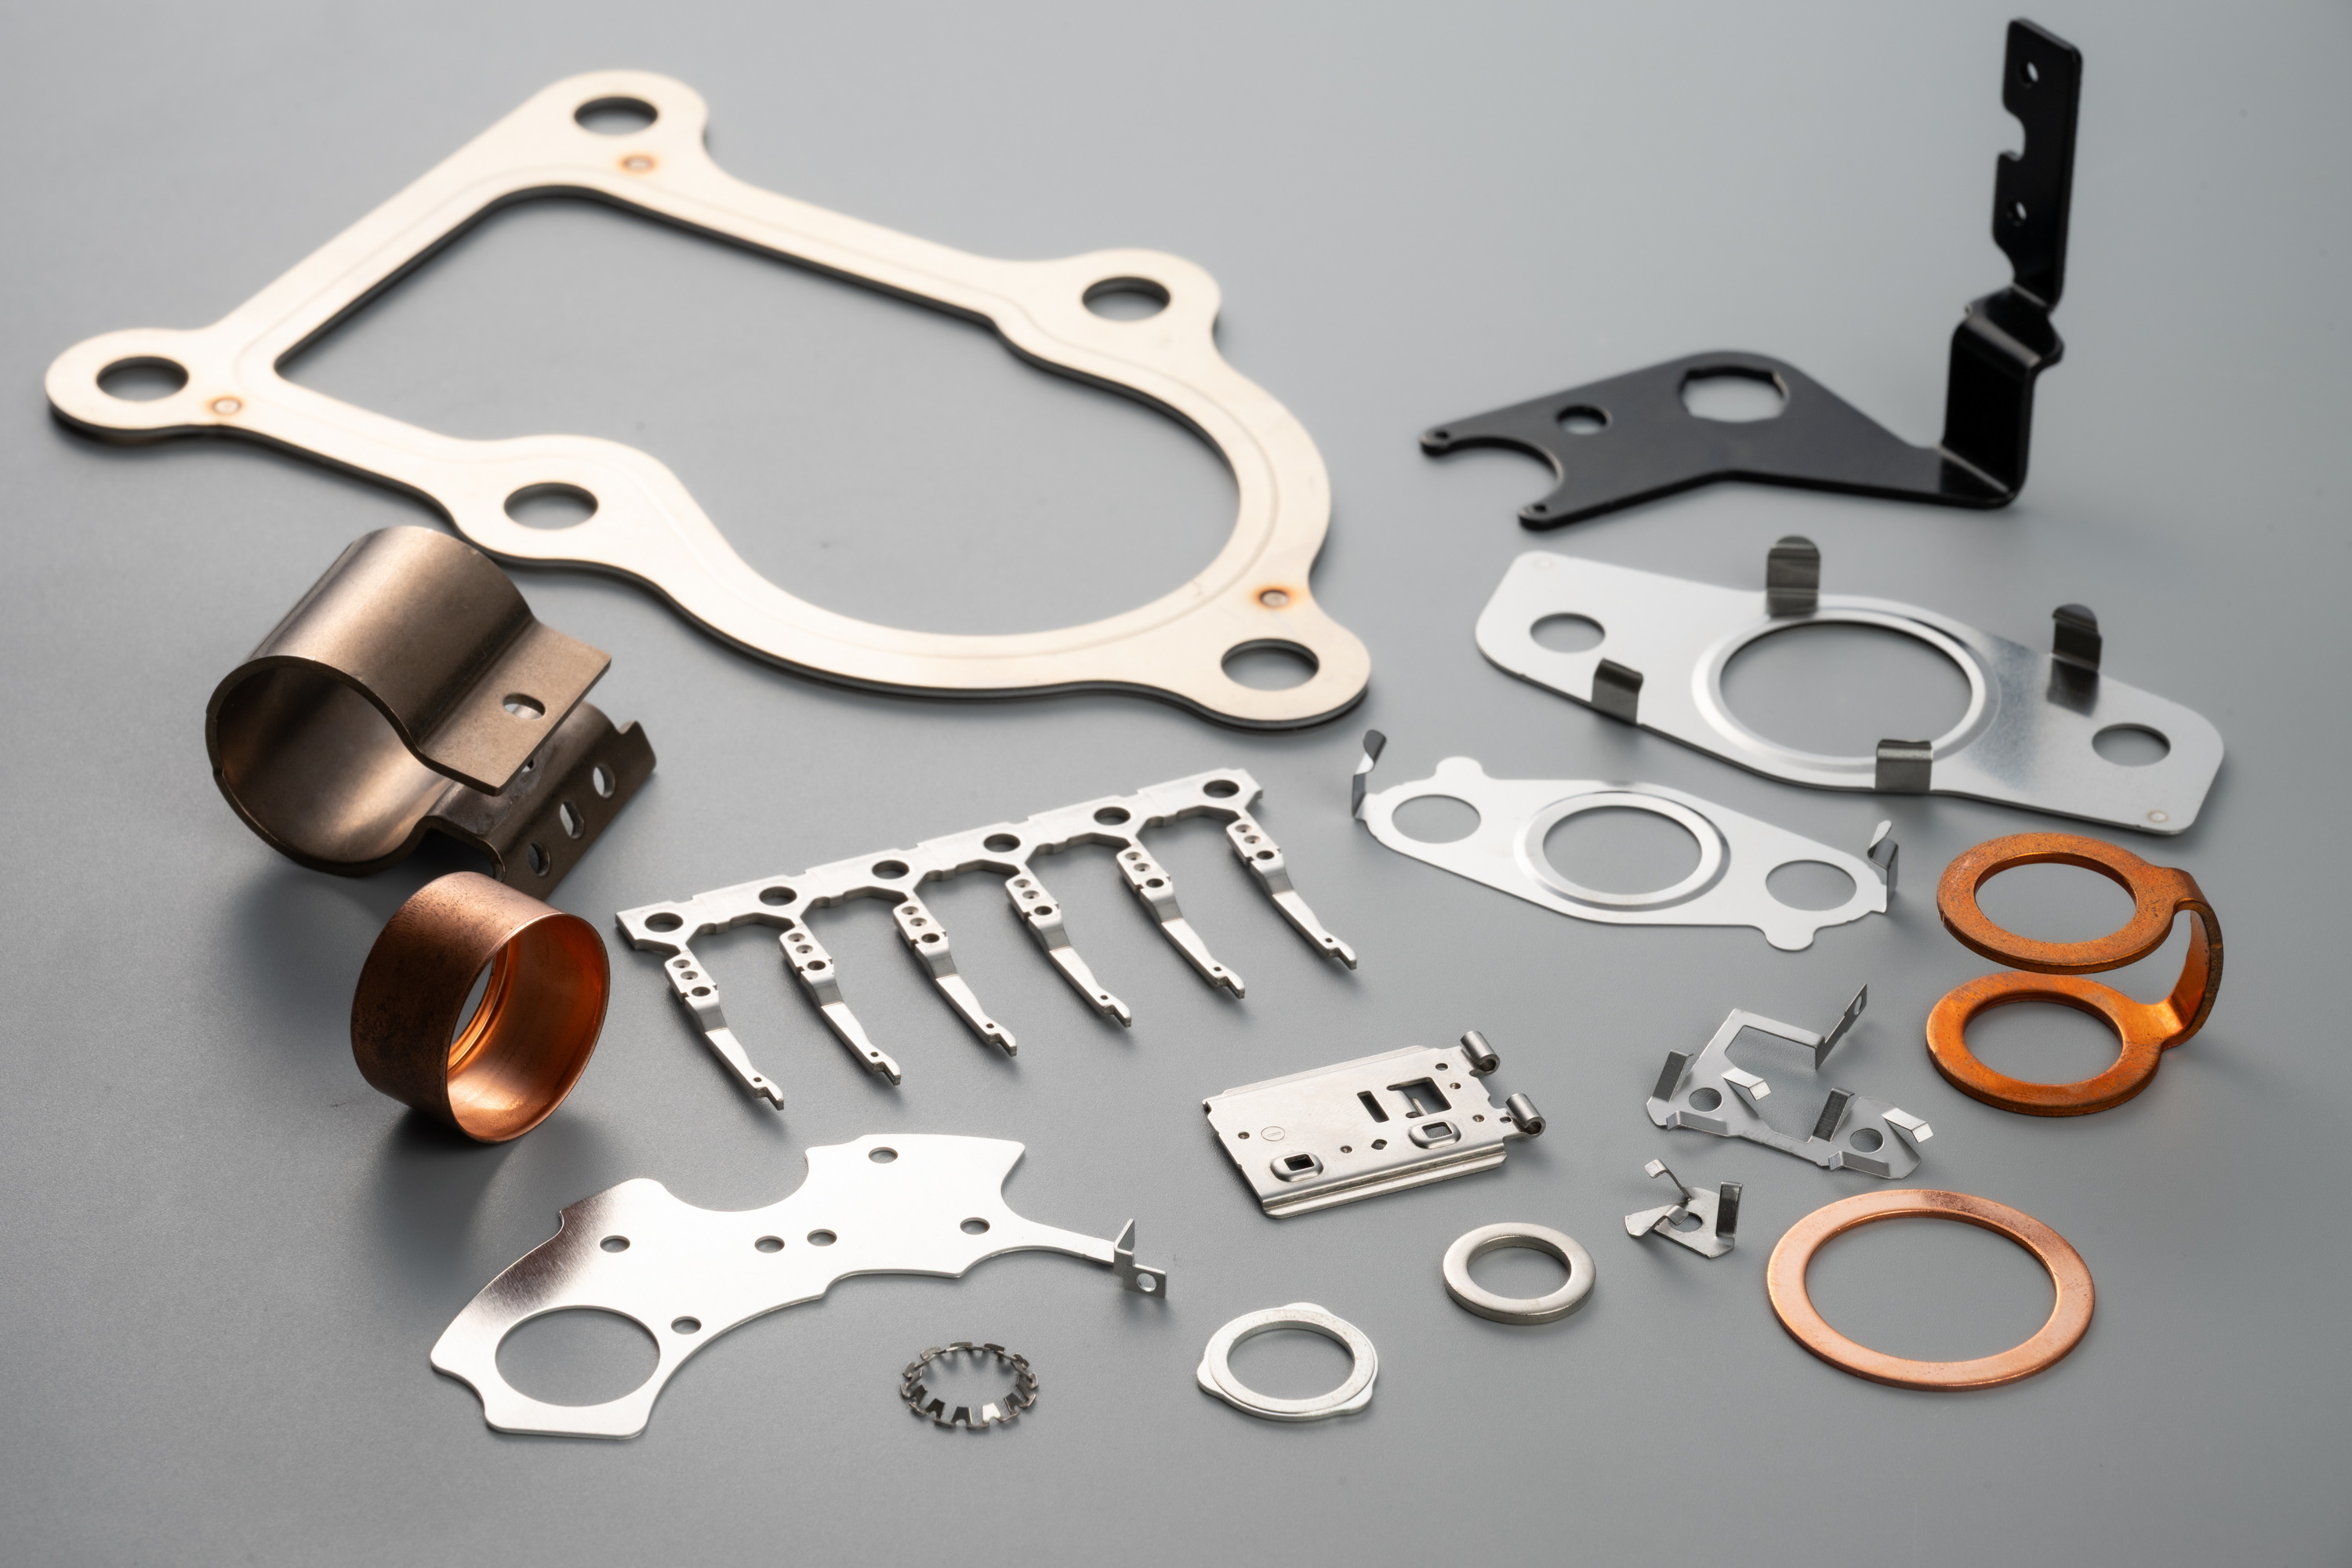
- 積層ガスケット:複数枚のメタルガスケットをスポット溶接で一体化。シリンダーヘッドガスケット・エキマニガスケットなど
- ナット溶接・スタッドボルト溶接:プレス品にナットやスタッドボルトをプロジェクション溶接し、後工程の組付けを簡略化
- 締結・固定金具の溶接組立:曲げ品同士、または締結金具とベース板の接合
- シールドケース・カバー類:絞り品や曲げ品の重ね接合、ナット付き筐体
- ヒートシンク・放熱部品:フィンとベースの接合
- ブラケット類の複合部品:プレス品を複数点接合したアッセンブリ
- 自動車の電装・機構部品:数万〜数百万個単位の溶接組立
スポット溶接とは
スポット溶接(抵抗スポット溶接)は、重ね合わせた金属板を上下の電極で加圧しながら大電流を短時間流し、接触部の電気抵抗による発熱で金属を局所的に溶かして接合する方法です。溶接部は「ナゲット」と呼ばれる点状の溶融部となり、1点あたり1秒以下で接合できます。
プレス品の接合にスポット溶接が選ばれる理由
- 高速・低コスト:溶加材やフラックスが不要で、1点あたりの時間が短く量産向き
- 変形が少ない:局所的な加熱のため、薄板でも歪みや変色が少ない
- 自動化しやすい:条件を数値で管理でき、ロボットや治具との組み合わせで安定量産が可能
- 外観がきれい:ビードが出ず、後処理が少なくて済む
スポット溶接が適さないケース
気密が必要な接合、板厚差が大きい組み合わせ、電極が入らない閉じた形状、アルミ・銅など導電率の高い材料などは、スポット溶接が難しい場合があります。こうしたケースでは、ロー付け(協力メーカー)や、カシメ・ヘミングなどプレスによる機械的接合をご提案します。
ご依頼の流れ
- お問い合わせ・図面確認:組立図・部品図、材質、板厚、溶接点数、月産数量をお知らせください
- 工程検討・お見積り:溶接を前提としたプレス形状・位置決めの提案を含めてご提案
- 金型設計・製作・トライ・溶接条件出し:初品を提出し、寸法・溶接強度をご確認いただきます
- 量産・検査・納品:プレス〜溶接〜検査を社内で完結し、組立品として納品します
プレス加工+スポット溶接のご相談はトルク工業へ
「プレスと溶接を別々の業者に頼んでいて管理が大変」「積層ガスケットやナット付きプレス品を一括で納品してほしい」「溶接不良の原因がプレスか溶接か分からない」といったお悩みに、金型設計から溶接・検査まで一貫して対応します。図面段階でのご相談も歓迎しますので、お気軽にお問い合わせください。