プレス加工+バレル研磨の一貫対応
トルク工業は、精密プレス加工で製作した部品のバリ取り・面取り・表面仕上げを、社内のバレル研磨で行っています。振動バレルと回転バレルの2方式を保有し、製品の形状・材質・仕上がり要求に応じて使い分け。プレスから研磨、熱処理、溶接、検査までを社内で完結することで、外注による輸送・在庫・納期のロスをなくし、安定した品質でお届けします。
トルク工業のバレル研磨 4つの特長
1. プレス加工とバレル研磨を社内で一貫
プレス品には、打ち抜き・曲げに伴うバリやだれが避けられません。バリ取りを外注すると、輸送コストと日数に加え、「バリの責任はプレス側か研磨側か」という切り分けの問題が生じます。トルク工業では、順送・トランスファー・単発の各方式で製作したプレス品を、そのまま社内のバレル工程へ流し、仕上げ済みの状態で納品。プレスと研磨を同じ現場で管理するため、バリの発生状況に応じた金型メンテナンスと研磨条件の調整を一体で行えます。
2. 振動バレルと回転バレルを使い分け
バレル研磨は、製品とメディア(研磨石)・コンパウンドを槽に入れ、槽を動かして相互に擦り合わせることで、バリ取りや面取り、表面の平滑化を行う加工です。トルク工業では、特性の異なる2方式を保有しています。
| 方式 | 特徴 | 向いている製品 |
|---|---|---|
| 振動バレル | 槽を振動させて研磨。処理時間が短く、製品への衝撃が比較的少ない。連続処理・大量処理に適し、製品の取り出しも容易。 | 薄板・小型のプレス品、バリ取りと軽い面取りを量産で安定させたい製品 |
| 回転バレル | 槽を回転させて研磨。振動バレルより研磨力が穏やかで、時間をかけて仕上げる。表面の光沢や均一な仕上がりに向く。 | 変形しやすい薄物、表面仕上げや光沢を重視する製品、精密部品 |
製品の形状・材質・板厚・要求される仕上がりに応じて方式とメディア・処理時間を選定し、バリ取りだけでなく、エッジのR付けや表面粗さの改善までご要望に合わせて対応します。
3. プレス品の特性を理解した研磨条件
バレル研磨は、条件を誤ると製品同士の打痕、薄物の変形、寸法や平面度の変化、精密穴のエッジのだれなどが起こります。トルク工業では、プレス品の材質(鉄・ステンレス・銅・アルミなど)と形状に応じて、メディアの種類・サイズ、コンパウンド、処理時間、投入量を設定。ガスケットやワッシャーのような密封面・座面を持つ製品では、機能面を損なわない条件で処理します。
4. 熱処理・溶接・めっきまで含めた工程設計
- バレル研磨後の熱処理:低温焼鈍、SUS-CSPばね材のテンパー処理を社内対応
- スポット溶接:積層ガスケット、ナット・スタッドボルト溶接などを社内対応
- めっき・塗装:協力メーカーと連携。バレル研磨によるバリ取りと表面清浄化は、めっきの密着・外観品質にも寄与
研磨の順序(熱処理前後、溶接前後)を含め、製品ごとに最適な工程をご提案します。
バレル研磨の対応範囲
| 項目 | 対応内容 |
|---|---|
| 研磨方式 | 振動バレル、回転バレル |
| 処理目的 | バリ取り、面取り(エッジR付け)、スケール・酸化被膜除去、表面平滑化、光沢仕上げ |
| 対応材質 | 鉄、ステンレス、アルミ、銅 |
| 対応サイズ・板厚 | 手のひらサイズ、t0.2~t3.0程度 |
| 後工程 | 洗浄・乾燥、防錆、熱処理、めっき(協力メーカー) |
| ロット | 中〜大量ロット向け 大きさにより異なるのでご要望により検討 |
プレス+バレル研磨に向いている製品・実績
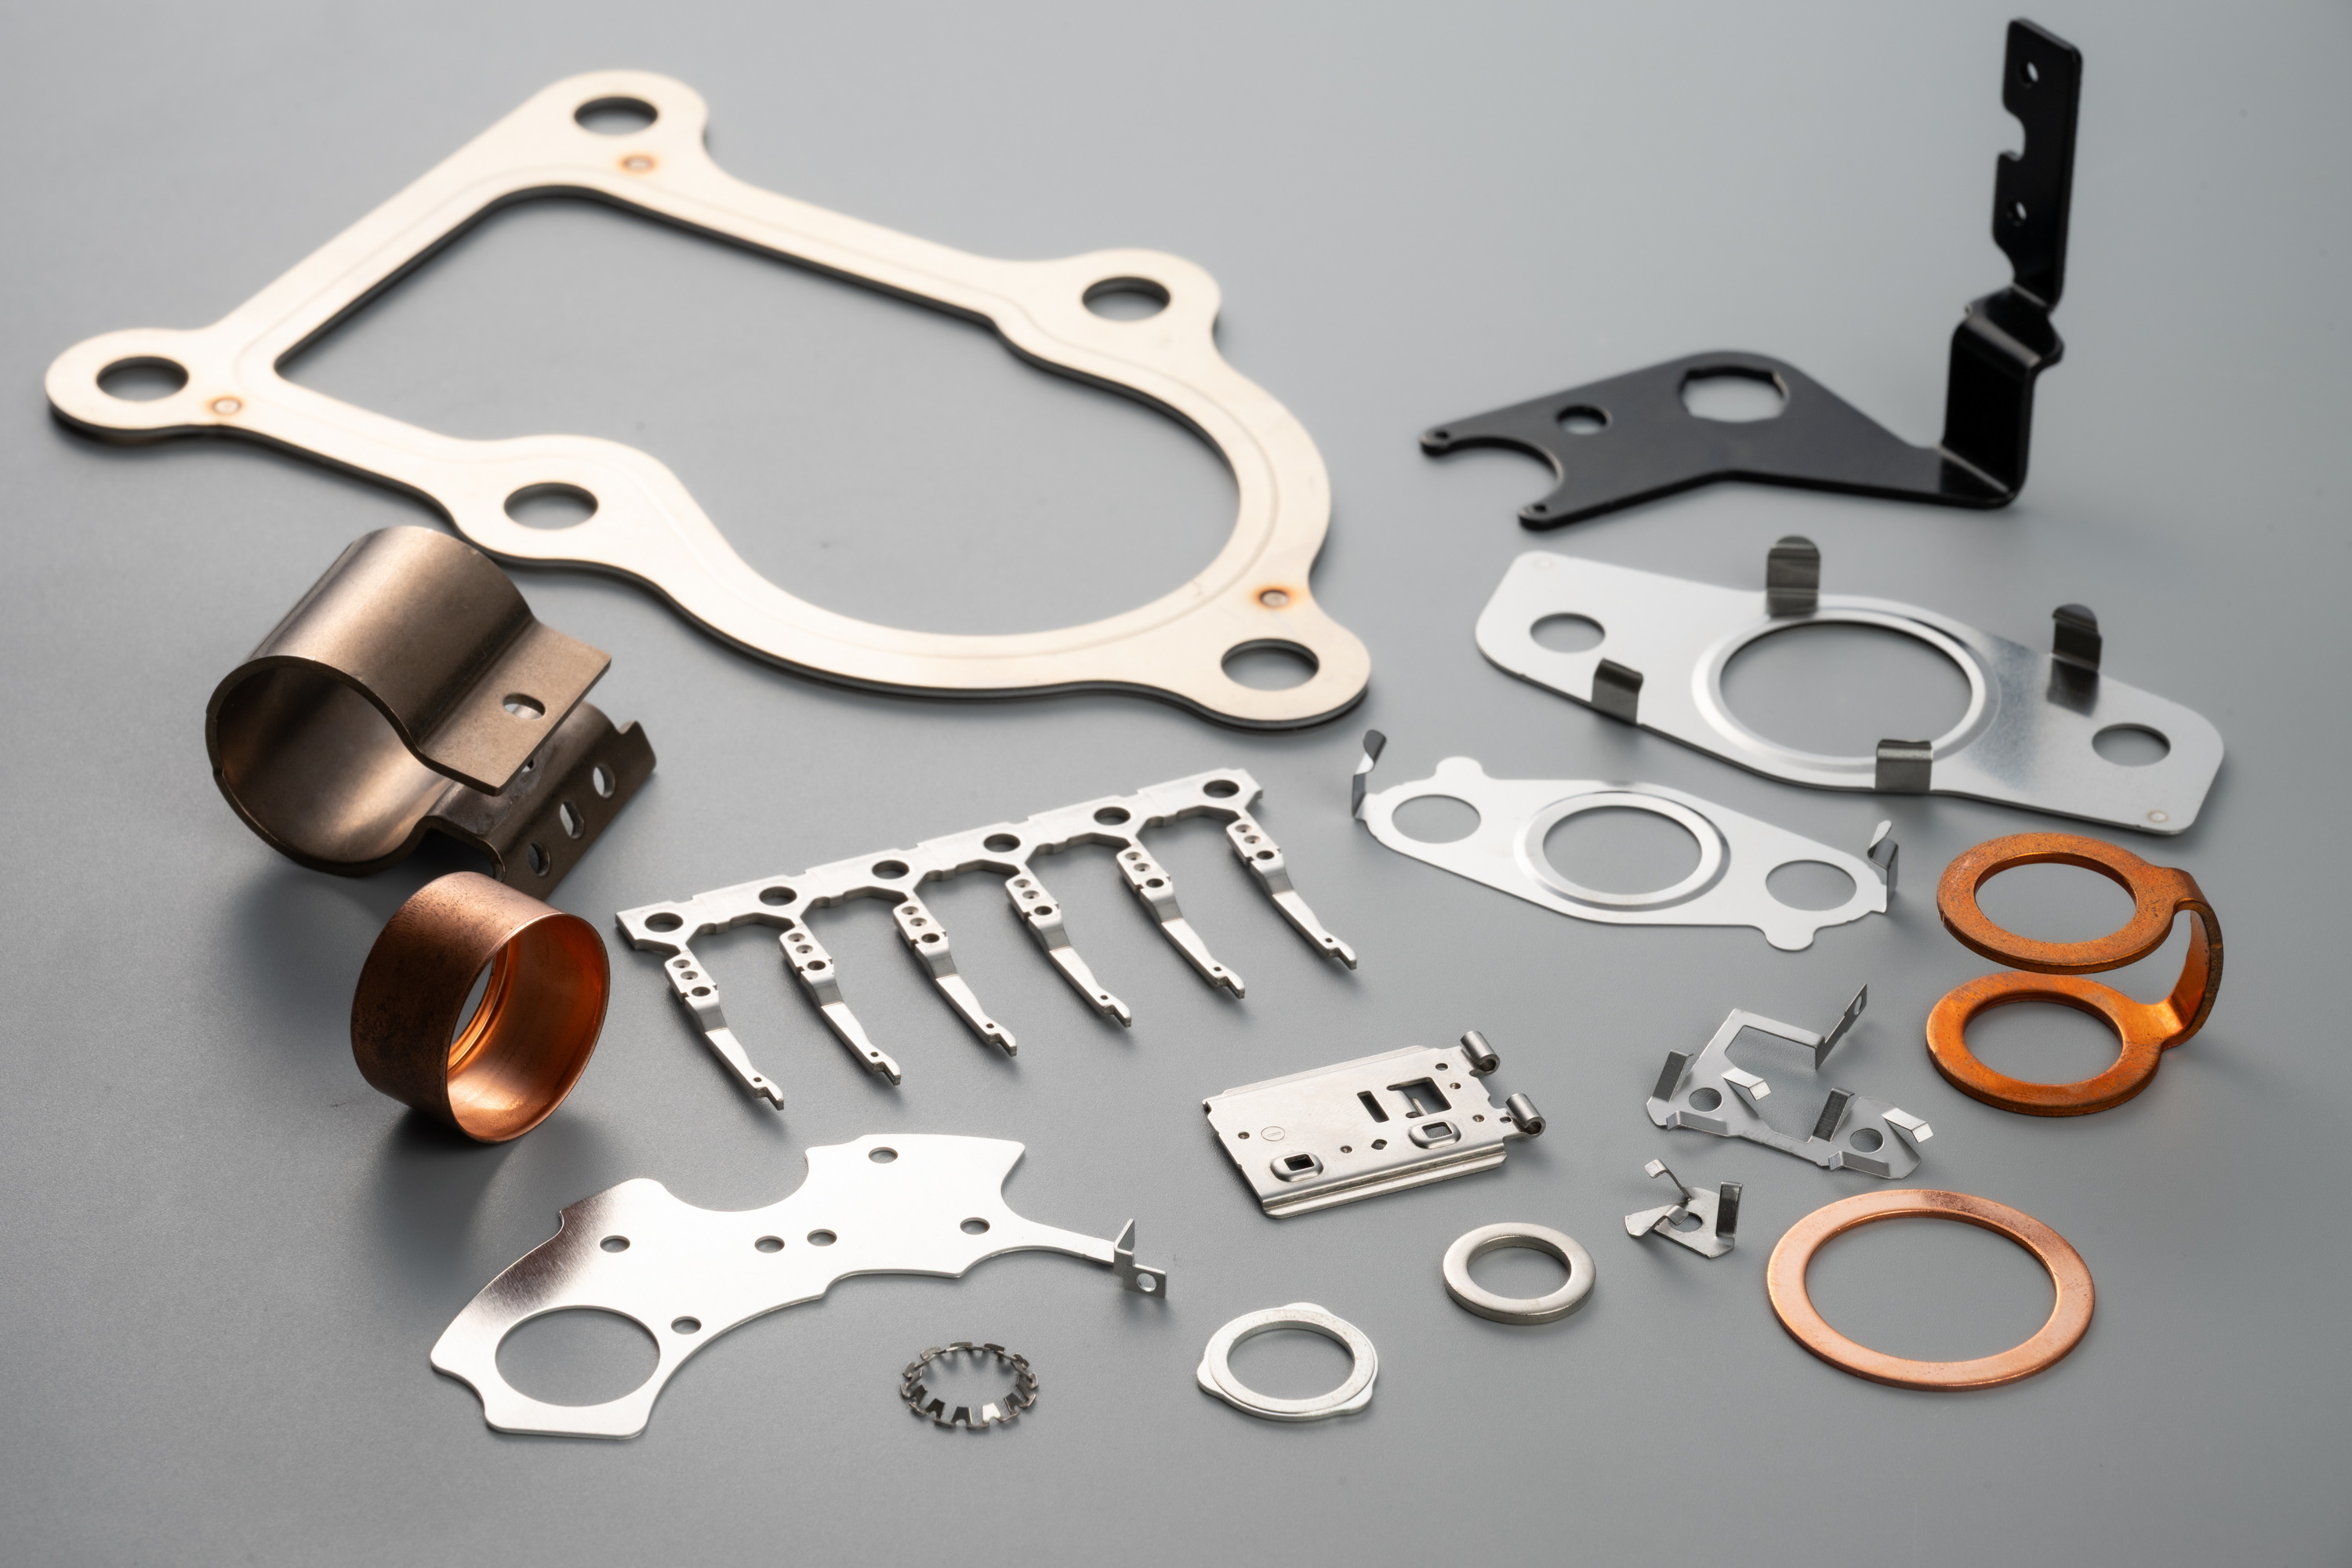
トルク工業では、以下のようなプレス品のバレル研磨を社内で行っています。
- メタルガスケット・シーリングワッシャー:密封面のバリを除去し、相手面への傷や漏れを防止
- 薄板ばね・板ばね:エッジのバリ取りで組付け時のけがや相手部品の損傷を防止
- 締結・固定金具:曲げ・穴あけ部のバリ取り、めっき前の表面仕上げ
- コネクタ端子・プレス端子:微細部品のバリ取り、めっき前処理
- ヒートシンク・シールドケース:切り欠き・穴部の面取り
- 自動車の電装・機構部品:数万〜数百万個単位の量産バリ取り
バレル研磨とは
バレル研磨は、槽(バレル)に製品・メディア・コンパウンド・水を入れ、槽を振動または回転させて製品とメディアを擦り合わせることで、表面を研磨する加工方法です。多数の製品を一度に処理できるため、プレス品のような小型・大量の部品のバリ取りや面取りに広く使われています。
プレス品のバリ取りにバレル研磨が選ばれる理由
- 量産向き:多数の製品を同時に処理でき、1個あたりのコストが低い
- 全面を均一に処理:手作業や機械では届きにくい穴・切り欠き・複雑形状のエッジも処理できる
- バリ取り以外の効果:面取り、表面の平滑化、スケール除去、めっき前の清浄化を同時に行える
- 条件の再現性:メディア・時間・投入量を管理することで、ロット間の仕上がりを安定させやすい
バレル研磨で注意が必要なケース
薄物や細長い製品は変形・絡まりが起こりやすく、精密な穴や鋭いエッジを残したい製品はだれに注意が必要です。また、寸法公差の厳しい製品では研磨代を見込む必要があります。こうした製品については、方式・メディア・処理時間の選定に加え、必要に応じて治具の使用や他のバリ取り方法との組み合わせをご提案します。
プレス加工+バレル研磨のご相談はトルク工業へ
「プレス品のバリ取りを別業者に出していて納期がかかる」「バリの責任がプレスか研磨か切り分けられない」「めっき前の仕上げまで一括で任せたい」といったお悩みに、金型設計からプレス、バレル研磨、後工程まで一貫して対応します。お気軽にお問い合わせください。